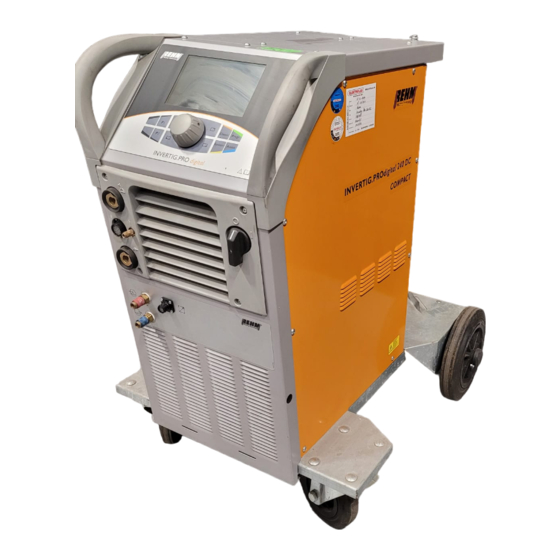
REHM INVERTIG.PRO COMPACT 240 DC Betriebsanleitung
Wig-schutzgas-schweißanlagen
Vorschau ausblenden
Andere Handbücher für INVERTIG.PRO COMPACT 240 DC:
- Betriebsanleitung (90 Seiten) ,
- Betriebsanleitung (130 Seiten)

Verwandte Anleitungen für REHM INVERTIG.PRO COMPACT 240 DC


Inhaltszusammenfassung für REHM INVERTIG.PRO COMPACT 240 DC
- Seite 1 BETRIEBSANLEITUNG OPERATING INSTRUCTIONS WIG-Schutzgas-Schweißanlagen TIG inert gas welding units INVERTIG.PRO COMPACT 240 – 450 DC / AC/DC...
-
Seite 2: Produktidentifikation
07161/3007-0 Telefax: 07161/3007-20 e-mail: rehm@rehm-online.de Internet: http://www.rehm-online.de Dok.-Nr.: 730 1246 Ausgabedatum: 08.01.2016 Rehm GmbH u. Co. KG, Uhingen, Germany 2012 Inhalt dieser Beschreibung alleiniges Eigentum Firma Rehm GmbH u. Co. KG Weitergabe sowie Vervielfältigung dieses Dokuments, Verwertung und Mitteilung seines Inhalts sind verboten, soweit nicht ausdrücklich gestattet. -
Seite 3: Inhaltsverzeichnis
Inhaltsverzeichnis Inhaltsverzeichnis Produktidentifikation Einleitung Vorwort Allgemeine Beschreibung 1.2.1 Prinzip des WIG-Schutzgas-Schweißverfahrens 1.2.2 Anwendungsbereich der WIG-Schweißgeräte 1.2.3 Funktionsprinzip der WIG-Schweißgeräte 1.2.4 Bestimmungsgemäße Verwendung Verwendete Symbolik Sicherheitshinweise Sicherheitssymbole in dieser Betriebsanleitung Warnsymbole an der Anlage Hinweise und Anforderungen Funktionsbeschreibung Beschreibung der Bedienungselemente Einschalten Besonderheiten des Bedienfeldes Drucktaster Schweißverfahren... - Seite 4 Up-/Down-Brenner 3.14.3 Auswahl Programm P1 und P2 mit Up-/Down-Brenner 3.14.4 Anti-Stick-Funktion Zubehör Übersicht Fußfernregler P1 iSystem REHM-WIG-Brenner Handfernregler P2 12-polig (analog) Wasserkühlung mit der Option Kreiselpumpe und Energiemanagement Automatisierung INVERTIG.PRO COMPACT 4.6.1 Interface INVERTIG.PRO COMPACT Standard Inbetriebnahme Sicherheitshinweise Arbeiten unter erhöhter elektrischer Gefährdung Aufstellen und Transportieren des Schweißgerätes...
- Seite 5 Inhaltsverzeichnis Wartungsarbeiten Sicherheitshinweise Wartungstabelle Reinigung des Geräteinneren Ordnungsgemäße Entsorgung Stromlaufpläne Bauteile der INVERTIG.PRO COMPACT - Anlagen 11.1 Bauteile-Liste mit REHM Bestellnummern Technische Daten INDEX...
-
Seite 6: Einleitung
REHM-Schweißanlagen werden in Deutschland hergestellt und tragen die Qualitätsbezeichnung „Made in Germany“. Da die Fa. REHM bemüht ist, dem technischen Fortschritt sofort Rech- nung zu tragen, wird das Recht vorbehalten, die Ausführung dieser Schweißgeräte den aktuellen technischen Erfordernissen jederzeit anzu-... -
Seite 7: Allgemeine Beschreibung
Einleitung Allgemeine Beschreibung Abb. 1: INVERTIG.PRO COMPACT 450 AC/DC... -
Seite 8: Prinzip Des Wig-Schutzgas-Schweißverfahrens
100 kHz wird ein äußerst stabiler und ruhiger Lichtbogen erzeugt. Eine präzise Prozessorsteuerung garantiert einen konstanten Schweißstrom auch bei Verändern des Brennerabstandes zum Werkstück oder bei Änderung der Netzspannung. Die INVERTIG.PRO COMPACT -Geräte besitzen die von REHM entwickelte Frequenzautomatik, welche beim Wechselstromschweißen die Schweißstromfrequenz der Höhe des Schweißstromes optimal anpasst. -
Seite 9: Verwendete Symbolik
Betreiber. Bei speziellen Anforderungen müssen ggf. besondere Bestimmungen zusätzlich beachtet werden. Bei Unklarheiten fragen Sie bitte Ihren zuständigen Sicherheitsbeauftragten oder wenden Sie sich an den REHM-Kundenservice. Auch die in den Lieferantendokumentationen aufgeführten speziellen Hinweise zur bestimmungsgemäßen Verwendung sind zu beachten. -
Seite 10: Sicherheitshinweise
Sicherheitshinweise Sicherheitshinweise Sicherheitssymbole in dieser Betriebsanleitung Warnhinweise und Dieses oder ein die Gefahr genauer spezifizierendes Symbol finden Sie Symbole bei allen Sicherheitshinweisen in dieser Betriebsanleitung, bei denen Gefahr für Leib und Leben besteht. Eines der untenstehenden Signalworte (Gefahr!, Warnung!, Vorsicht!) weist auf die Schwere der Gefahr hin: Gefahr! ... -
Seite 11: Hinweise Und Anforderungen
Vorschriften) berücksichtigt werden. Beachten Sie auch die Sicherheitshinweisschilder in der Werkhalle des Betrei- bers. REHM-Schweißgeräte sind, ausgenommen wenn dies ausdrücklich von REHM Einsatzbereiche schriftlich erklärt wird, nur für den Verkauf an kommerzielle / industrielle Anwen- der und nur für die Benutzung durch diese bestimmt. - Seite 12 Verwendung in sicherheitstechnisch einwandfreiem Zustand Qualifikation des REHM-Schweißgeräte dürfen nur von Personen, die in der Anwendung und War- tung von Schweißgeräten ausgebildet und geschult sind, betrieben und gewartet Bedienpersonales werden. Nur qualifiziertes, beauftragtes und eingewiesenes Personal darf an und mit den Anlagen arbeiten.
-
Seite 13: Funktionsbeschreibung
Funktionsbeschreibung Funktionsbeschreibung Beschreibung der Bedienungselemente Abb. 2: Bedienfeld INVERTIG.PRO COMPACT Drucktaster für Schweißverfahren Seite 16 Anzeige LEDs für Schweißverfahren Seite 16 Elektrodenschweißen Gasvorströmzeit Seite 18 Zündenergie I Seite 18 Startstrom I Seite 18 Stromanstiegszeit t Seite 18 Schweißstrom I Seite 19 -Pulszeit t Seite 19... - Seite 14 Funktionsbeschreibung Gasnachströmzeit Seite 22 Kontrollleuchte FERNBEDIENUNG AKTIV Seite 30 Kontrollleuchte BETRIEB Seite 30 Kontrollleuchte TEMPERATUR Seite 30 Drucktaster für Funktionen Seite 24 18 Anzeige LEDs für Funktionen Seite 24 4-Takt Seite 25 2-Takt 19 Drucktaster für Hochfrequenz Seite 25 20 Anzeige LEDs für Hochfrequenz (HF) Seite 26 ...
-
Seite 15: Einschalten
Funktionsbeschreibung Einschalten Mit dem Hauptschalter wird die INVERTIG.PRO COMPACT Schweißanlage in Betrieb genommen. Für ca. 1 Sekunde leuchten alle LEDs. Danach werden in Digitalanzeige für Sekunden Maschinentyp Programmnummer angezeigt. Nach Ablauf von 3 Sekunden werden alle Einstellungen des letzten Schweißvorgangs nacheinander durchlaufen und die eingestellten Werte angezeigt. -
Seite 16: Drucktaster Schweißverfahren
Funktionsbeschreibung Drucktaster Schweißverfahren Mit dem Drucktaster [1] erfolgt die Auswahl der Schweißverfahren WIG- Schweißen und Elektroden-Schweißen, wobei die Anzeige-LEDs [2] das gewählte Schweißverfahren durch Leuchten anzeigen. 3.4.1 WIG- Schweißen Die Einstellung der Schweißparameter für das WIG-Schweißen wird wie in Kapitel 3.5. beschrieben durchgeführt. 3.4.2 Elektroden-Schweißen Die Einstellung für das Elektroden-Schweißen wird wie in Kapitel 3.11... -
Seite 17: Die Schweißparameter
Funktionsbeschreibung Die Schweißparameter Mit dem Drück- und Drehknopf [27] erfolgt die Auswahl der in der dargestellten Schweißkurve zugeordneten Schweißparameter [3-13] sowie die Auswahl von Frequenz [29] und Balance [28] für das WIG-Schweißen mit Wechselstrom. In Verbindung mit den Leuchtdioden und der 4-stelligen Digitalanzeige [26] werden die Einstellmöglichkeiten immer nach dem gleichen Prinzip ausgewählt und eingestellt (s. -
Seite 18: Gasvorströmzeit
Funktionsbeschreibung 3.5.2 Gasvorströmzeit Die Einstellung der Gasvorströmzeit [3] wird wie in Kapitel 3.5.1 beschrieben durchgeführt. Die Gasvorströmzeit ist die Zeit, in der nach dem Drücken des Brennertasters 1 zum Starten eines Schweißvorgangs das Schutzgasventil geöffnet wird, bevor der Lichtbogen gezündet wird. Dadurch erfolgt das Zünden des Lichtbogens mit Schutzgasmantel, wodurch die Elektrode und das Werkstück vor dem Ausbrennen geschützt werden. -
Seite 19: Schweißstrom I1
Funktionsbeschreibung 3.5.6 Schweißstrom I1 Die Einstellung des Schweißstromes I [7] wird wie in Kapitel 3.5.1 beschrieben durchgeführt. Der einstellbare Bereich für den Schweißstrom I hängt von der eingestellten Betriebsart und vom Maschinentyp ab. Mit dem Drück- und Drehknopf [27] können abhängig vom gewählten Schweißverfahren folgende Werte eingestellt werden: INVERTIG.PRO INVERTIG.PRO... -
Seite 20: Schweißstrom I
Funktionsbeschreibung Die Zeiten und Schweißstromhöhen sollen so abgestimmt werden, dass während der Hochstromphase der Grundwerkstoff aufgeschmolzen wird und während der Tiefstromphase wieder verfestigt. Durch das WIG-Puls-Schweißen lässt sich das Schweißbad in schwierigen Situationen (besonders in Zwangslagen und bei großen Spaltüberbrückungen) beim Dünnblechschweißen besser... -
Seite 21: I 2 -Pulszeit T
Funktionsbeschreibung Starten mit hohem Strom I zum Aufwärmen des Werkstücks, danach Schweißen mit niedrigerem Strom I Starten mit niedrigerem Strom I an Werkstückkanten, danach Schweißen mit höherem Strom I Das Umschalten ist im 2- und 4-Takt-Betrieb ohne Pulsen möglich. Folgende Bereiche können entsprechend dem Schweißstrom I eingestellt werden:... -
Seite 22: Endkraterstrom L E
Funktionsbeschreibung Manuelles Pulsen: Wird bei der WIG 2-Takt-Funktion während der Stromabsenkzeit der Brennertaster 1 gedrückt, so springt der Schweißstrom sofort auf den beim Schweißen verwendeten Wert. Je nachdem, zu welchem Zeitpunkt während der Absenkzeit der Brennertaster gedrückt wird, kann die mittlere Energie direkt und stufenlos gewählt werden. -
Seite 23: Ac-Balance (%)
Einstellung für die Frequenz „Aut“ eingestellt, welche sich unterhalb 30 Hz anschließt. Durch die von REHM entwickelte Frequenzautomatik kann der Vorteil eines sehr stabilen Lichtbogens im unteren Schweißstrombereich mit dem Vorteil einer hohen Elektrodenbelastbarkeit im oberen Strombereich verbunden werden. Die Wechselstromfrequenz wird dabei automatisch auf den momentanen Wert des Schweißstromes angepasst. -
Seite 24: Drück- Und Drehknopf (R-Pilot)
Funktionsbeschreibung 3.5.16 Drück- und Drehknopf (R-Pilot) Der Drück- und Drehknopf [27] ist zentral angeordnet und gleichermaßen von Links- wie von Rechtshänder bedienbar. Durch die die spezielle Aufnahme ist er gegen mechanische Beeinträchtigungen sehr gut geschützt. Der Drück- und Drehknopf hat keinen Anschlag, so dass ein Überdrehen nicht möglich ist. Funktionen Mit dem Drucktaster [17] erfolgt die Auswahl zwischen den Betriebsarten 4-Takt- und 2-Takt-Funktion, wobei die Anzeige-LEDs [18] die gewählte Betriebsart... -
Seite 25: 2-Takt-Funktion
Funktionsbeschreibung Besonderheiten: zu 2. Takt Durch erneutes Drücken des Brennertasters während des Stromanstiegs erlischt der Lichtbogen und das Schutzgas strömt entsprechend der gewählten Gasnachströmzeit nach. zu 3. Takt Der Lichtbogen kann während der Absenkzeit ausgeschaltet werden. Durch Loslassen des Brennertasters vor Erreichen des Endkraterstroms, erlischt der Lichtbogen und das Schutzgas strömt entsprechend der gewählten Gasnachströmzeit nach. -
Seite 26: Schweißen Mit Hf-Zündung
Funktionsbeschreibung 3.7.1 Schweißen mit HF-Zündung Die REHM WIG- Schweißanlagen sind serienmäßig mit HF-Zündgeräten ausgestattet. Bei der Einstellung „Elektrode“ ist die HF-Zündung automatisch abgeschaltet. Das HF-Zündgerät ermöglicht durch die Vorionisation der Luftstrecke beim Gleich- und Wechselstromschweißen das kontaktfreie Zünden des Lichtbogens zwischen Elektrode und Werkstück, wodurch Wolframeinschlüsse und somit... -
Seite 27: Polarität
(Angaben des Elektroden-Herstellers beachten). 3.9.4 Dual Wave (=/~) Das Dual-Wave-Verfahren von REHM ist eine Kombination aus Wechselstrom- und Gleichstromschweißen. Dabei wird beim Schweißen automatisch von der Prozessorsteuerung abwechselnd für 0,2 Sekunden Gleichstrom und danach für 0,3 Sekunden Wechselstrom eingestellt. Die gewählten Werte für den Schweißstrom I... -
Seite 28: Programme Laden Und Speichern
Funktionsbeschreibung Dual-Wave-Verfahren ermöglicht eine bessere Beherrschung Schweißbades und wird u.a. bei schwierigen Schweißpositionen, beim Verschweißen Werkstücken unterschiedlicher Dicke Verarbeitung dünner Bleche Aluminium Aluminiumlegierungen eingesetzt. Abb. 7: Schweißstromverlauf beim Dual-Wave-Verfahren 3.10 Programme laden und speichern Das Laden und Speichern der 100 Programme erfolgt mit dem Drucktaster für Programme [31]. -
Seite 29: Programme Laden
Funktionsbeschreibung 3.10.2 Programme laden Das Laden eines Programms erfolgt über den Drucktaster [31]. Durch kurzes Drücken des Drucktasters P [31] leuchtet die Anzeige-LED „Load“ [33] für Programm laden. Mit dem Drück- und Drehknopf [27] die gewünschte Programm-Nr. auswählen (z.B. -
Seite 30: Arc Force
Funktionsbeschreibung 3.11.2 Arc Force Für einen stabilen Lichtbogen beim Elektroden-Schweißen ist es wichtig, die tropfenförmigen Werkstoffübergänge zusätzlich zum gewählten Schweißstrom I durch sehr kurze Stromimpulse zu erleichtern. Die Höhe dieser Stromimpulse wird durch die gewählte ArcForce bestimmt. Mit dem Drück- und Drehknopf [27] kann die ArcForce stufenlos zwischen 0% und 70% vom gewählten Strom I eingestellt werden (aber max. -
Seite 31: Sonderparameter
Funktionsbeschreibung 3.13 Sonderparameter Mit den Sonderparametern kann der Anwender 4 Maschineneinstellungen vornehmen. 3.13.1 Übersicht der Sonderparameter Abb. 8: Übersicht Sonderparameter 3.13.2 Einstellung der Sonderparameter Drehen des Drück- und Drehknopfes [27] bis zum maximalen einstellbaren Wert I (z.B. INVERTIG.PRO COMPACT 450 AC/DC: I1-Max = 450). ... -
Seite 32: Erläuterung Der Sonderparameter
Funktionsbeschreibung 3.13.3 Erläuterung der Sonderparameter Sonderparameter Brennerpoti SP1 Dieser Sonderparameter ist vorgesehen bei Verwendung eines Brenners mit Poti. 0 → Brennerpoti ist inaktiv, d.h. der Potentiometer am Brenner wird nicht ausgewertet 1 → Brennerpoti ist aktiv, d.h. der eingestellte Wert am Potentiometer wird ausgewertet ... - Seite 33 Funktionsbeschreibung Sonderparameter Werkseinstellung SP CLr Nach Auswahl von CLr blinkt die Digitalanzeige. Es werden alle Parameter auf die Werkseinstellung gesetzt. Die Programme 1 bis 99 und die Sonderparameter bleiben erhalten. Schweißparameter Werkseinstellung Gasvorströmzeit 0,1 s Zündstrom Startstrom Stromanstiegszeit 0,1 s Strom I1 100 A Strom I2...
-
Seite 34: Einstellen Von Schweißstrom I 1 Und I 2 Mit Up-/Down-Brenner
Funktionsbeschreibung 3.14 Weitere Funktionen 3.14.1 Brennerfunktionen zum schnellen Einstellen von Schweißstrom I und I Einstellen des Schweißstroms I (vor Schweißbeginn) Durch kurzes Drücken (< 0,5 Sekunden) des Brennertasters 1 wird die Einstellmöglichkeit für Schweißstrom I ausgewählt (LED [7] blinkt). In der Digitalanzeige [26] wird der Wert für den Schweißstrom I angezeigt. -
Seite 35: Auswahl Programm P1 Und P2 Mit Up-/Down-Brenner
Funktionsbeschreibung 3.14.3 Auswahl Programm P1 und P2 mit Up-/Down-Brenner Hierzu muss Sonderparameter SP2 auf „2“ eingestellt sein (siehe Kapitel 3.13, Sonderparameter). Mit dem Up-/Dowm-Brenner können die Programme P1 und P2 vor dem Schweißen ausgewält werden. Bei aktiviertem Programm P1 bzw. P2 leuchtet die jeweilige Schnelleinstelltaste [30]. -
Seite 36: Zubehör Und Optionen
Zubehör und Optionen Zubehör Als Zubehör sind nachfolgend aufgeführte Zusatzgeräte lieferbar. Fernregelgeräte sind immer dann aktiv, sobald sie eingesteckt sind! Es ist immer nur jeweils ein Zusatzgerät anschließbar. Übersicht REHM-Teilenummer Bezeichnung Massekabel 7810102 35 qmm / 4m 7810109 50 qmm / 4m... - Seite 37 Zubehör und Optionen REHM-Teilenummer Bezeichnung Verschleißteile-Sets 7700425 R-TIG 12-260W 7700426 R-TIG 12-200 7700427 R-TIG 12-450W 7700428 R-TIG 12-450WSC Brenner-Verschleißteile R-TIG 12-260W 7733235 Elektrodenhalter Größe 1,6mm; VE = 5 7733236 Elektrodenhalter Größe 2,4mm; VE = 5 7733237 Elektrodenhalter Größe 3,2mm; VE = 5 7730187 Gasdiffusor Größe 1,6mm;...
-
Seite 38: Fußfernregler P1 Isystem
WIG-Brenner Fernbedienmöglichkeit kann zu Funktionsstörungen oder Defekten an der INVERTIG.PRO COMPACT führen. ACHTUNG: Bei Verwendung von WIG-Brennern mit Fernbedienmöglichkeit jeglicher Art, die nicht ausdrücklich von REHM empfohlen sind, erlischt der Anspruch auf Garantieleistungen. Handfernregler P2 12-polig (analog) REHM-Teilenummer: 7531023 Mit dem Handfernregler P2 12-polig (analog) (siehe Kapitel 4.1 – Übersicht) kann der an der Maschine eingestellte Schweißstrom zwischen 0 % und 100 %... -
Seite 39: Inbetriebnahme
Aufstellen und Transportieren des Schweißgerätes Stellen Sie das REHM-Schweißgerät so auf, dass der Schweißer vor dem Gerät genügend Platz hat, um die Einstellelemente kontrollieren und bedienen zu kön- nen. Sichern Sie das Gerät so, dass ein Wegrollen oder Umfallen nicht möglich ist. -
Seite 40: Anschluss Des Schweißgerätes
Arbeiten. Beachten Sie die Vorschriften der entsprechenden Berufsgenossenschaften. Kühlung des Schweißgerätes Stellen Sie das REHM-Schweißgerät so auf, dass der Lufteintritt und der Luft- austritt nicht behindert werden. Nur mit genügender Durchlüftung kann die ange- gebene Einschaltdauer der Leistungsteile erreicht werden (siehe „Technische Daten“). -
Seite 41: Anschluss Externer Komponenten
Anschluss externer Komponenten Der Anschluss für externe Komponenten erfolgt über die serienmäßige 7-polige Fernbedienbuchse an der Vorderseite der INVERTIG.PRO COMPACT. Hierzu gehören die Rehm-Zubehörteile, wie sie in Kapitel 4 beschrieben sind (Fußfernregler P1, Automatisierungs-Interface). Die elektrische Anbindung erfolgt über eine serielle CAN-Verbindung. -
Seite 42: Betrieb
Inbetriebnahme genau durch, bevor Sie mit dem Arbeiten an dieser Schweißstromquelle beginnen. Warnung! REHM-Schweißgeräte dürfen nur von Personen, die in der Anwendung und Wartung von Schweißgeräten sowie in deren Sicherheitsvorschriften aus- gebildet und geschult sind, betrieben werden. Die Arbeiten und die Wartung an elektrischen Schweißgeräten ist immer mit möglichen Gefahren verbunden. -
Seite 43: Hinweise Für Ihre Persönliche Sicherheit
Betrieb Hinweise für Ihre persönliche Sicherheit Die Einwirkung der Strahlen des elektrischen Lichtbogens bzw. des heißen Me- talls kann zu schweren Verbrennungen der ungeschützten Haut und Augen füh- ren. Benutzen Sie nur einwandfreie Schweißerschutzhauben oder Automatik- Schweißmasken mit zulässigen Schutzfiltern und Lederhandschuhe, um Augen und Körper vor Funken und Strahlen des Lichtbogens zu schützen (siehe TRBS 2131 und BGR 500 KAP. -
Seite 44: Anschluss Des Massekabels
Schlägen und vagabundierenden Strömen. Praktische Anwendungshinweise Die unten aufgeführten praktischen Anwenderhinweise können nur einen Über- blick für die Anwendung von REHM WIG-Schweißanlagen darstellen. Bei Fragen zu speziellen Schweißaufgaben, Materialien, Schutzgasen oder Schweißvor- richtungen wird auf themenbezogene Fachliteratur oder Fachempfehlungen von Herstellern verwiesen. - Seite 45 Elektrode entsteht eine höhere Temperatur. Bei der negativen Halbwelle kühlt die Elektrode wieder ab und das Aluminium wird erhitzt. Da zum Aufreißen der Aluminiumoxidhaut meist nur ein kurzer Plusimpuls notwendig ist, kann bei den REHM-WIG-Anlagen mit einem hohen Minusanteil gearbeitet werden. Dies hat mehrere Vorteile: 1.
- Seite 46 Betrieb Zünden Zur berührungslosen Zündung des Schweißlichtbogens sind in den REHM mit und ohne INVERTIG.PRO COMPACT-Anlagen Hochspannungszündgeräte serienmäßig Hochspannung eingebaut. Durch die Hochspannung wird die Strecke zwischen der Wolfram- (HF) elektrode und dem Werkstück elektrisch so ionisiert, dass der Schweißlichtbogen überspringen kann.
-
Seite 47: Wasserkühlung
Die Pumpe und die Lüfter werden bedarfsorientiert immer dann eingeschaltet, wenn geschweißt wird. Nach Beendigung des Schweißvorganges laufen Pumpe und Lüfter noch 7 Minuten nach. 7.3. Betriebsmodus Wasserkühlgerät bei der Option Energiemanagement Optional wird bei den INVERTIG.PRO COMPACT 240 DC bis 450 AC/DC eine Kreiselpumpe eingesetzt. Zusätzlich überwacht Schweißgerät... -
Seite 48: Auto
Wasserkühlung > Auto H O 5 0 C ° > H O 6 5 C ! ° H O Err or ! Abb. 10: Bedienfeld Wasserkühlgerät 1: Einlaß Kühlflüssigkeit 2: Auslaß Kühlflüssigkeit 3: Fernbedienbuchse 4: Drucktaster zur Auswahl des Betriebsmodus Auto, Ein, Aus 5: Anzeige des eingestellten Betriebsmodus Auto, Ein, Aus 6: Anzeige der möglichen Störungen 7.3.1... -
Seite 49: H2O Error
Schlauchpaket gefüllt ist. In diesem Fall wählen Sie bitte nochmals den Ein- oder Auto-Modus. Durch Drücken des Drucktasters kann der akustische Warnmelder abgeschaltet werden. Wartung Wasserkühlgerät Die Wartungsintervalle sind eine Empfehlung der Firma REHM bei normalen Standardanforderungen (z.B. Einschichtbetrieb, Einsatz in sauberer und trockener Umgebung). exakten... -
Seite 50: Kühlwasserkontrolle
Kühlmittel sind umweltgefährdend; sie dürfen nicht in die Kanalisation abgelassen werden. Entsorgen Sie diese Mittel über entsprechende Problemstoff-Sammelstellen. Werden Wartungs- oder Reparaturarbeiten an diesem Gerät durch Personen ausgeführt, die nicht von REHM ausgebildet und zu diesen Arbeiten autorisiert sind, so erlischt gegenüber REHM der Garantieanspruch. -
Seite 51: Störungen Wig-Schweißgerät
Störungen nur durch qualifiziertes Personal unter Beachtung aller Sicher- heitshinweise beseitigen. Kap. 2 Vor Wiederinbetriebnahme muss die Anlage durch qualifiziertes Personal freigegeben werden. Störtabelle Keine Funktion beim REHM-Bedienfeld Das digitale Anzeigeinstrument hat keine Anzeige und keine LED leuchtet Ursache: Abhilfe: Netzspannung fehlt (evtl. Netzsicherung) Netzspannungen überprüfen... - Seite 52 Störungen Anlage hat beim Einschalten andere Parameter als beim Ausschalten Ursache: Abhilfe: Werte werden erst nach erfolgtem Schweißvorgang durchführen Schweißvorgang abgespeichert. Es strömt kein Schutzgas Ursache: Abhilfe: Flasche leer oder Gasschlauch abgeknickt. Kontrollieren Druckminderer defekt. Kontrollieren Gasventil in der Maschine defekt. Servicefall Flachstecker am Gasventil locker.
- Seite 53 Störungen Lichtbogen flattert und springt Ursache: Abhilfe: Elektrode und Werkstück erreichen nicht Dünnere Elektrode verwenden die Arbeitstemperatur Elektrode schlecht angespitzt Elektrode anschleifen Keine geeignete Elektrode Elektrode wechseln Lichtbogen hat seltsame Farbe Ursache: Abhilfe: Kein, zu wenig oder falsches Schutzgas Kontrollieren Elektrode verunreinigt Anschleifen Elektrode brennt ab...
-
Seite 54: Fehlermeldungen
Störungen Fehlermeldungen Fehler- Fehler Ursache Behebung nummer Mind. eine Phase der Netzsicherung, Netzzuleitung und Phasenausfall Netzspannungsversorgung Netzstecker kontrollieren ist ausgefallen Netzspannung hat Netzspannung überprüfen Überspannung Überspannung geliefert > 480 V Netzspannung hat Netzspannung überprüfen Unterspannung Unterspannung geliefert <... -
Seite 55: Wartungsarbeiten
Sicherheitshinweise Warnung! Reparatur- und Wartungsarbeiten dürfen nur von Personen durchgeführt werden, die durch REHM ausgebildet wurden. Wenden Sie sich an Ihren REHM-Händler. Verwenden Sie beim Austausch von Teilen nur Original- REHM-Ersatzteile. Werden Wartungs- oder Reparaturarbeiten an diesem Gerät durch Perso- nen ausgeführt, die nicht von REHM ausgebildet und zu diesen Arbeiten... -
Seite 56: Tätigkeit
Einsatzbedingungen ab. Verwenden Sie zum Ausblasen des Gerätes nur saubere, trockene Luft oder benutzen Sie einen Staubsauger. Werden Wartungs- oder Reparaturarbeiten an diesem Gerät durch Personen ausgeführt, die nicht von REHM ausgebildet und zu diesen Arbeiten autorisiert sind, so erlischt gegenüber REHM der Garantieanspruch. Ordnungsgemäße Entsorgung Nur für EU-Länder. -
Seite 57: Stromlaufpläne
Stromlaufpläne Stromlaufpläne... - Seite 58 Stromlaufpläne...
- Seite 59 Stromlaufpläne...
- Seite 60 Stromlaufpläne...
- Seite 61 Stromlaufpläne...
- Seite 62 Stromlaufpläne...
-
Seite 63: Bauteile Der Invertig.pro Compact - Anlagen
Bauteile Bauteile der INVERTIG.PRO COMPACT - Anlagen 11.1 Bauteile-Liste mit REHM Bestellnummern Bezeichnung 240 DC 280 DC 350 DC 450 DC AC/DC AC/DC AC/DC AC/DC Deckel 2102011 2102011 2102011 2102011 2102011 2102011 2102011 2102011 Zwischenboden 2102012 2102012 2102012 2102012 2102012... - Seite 64 Bauteile Bezeichnung 240 DC 280 DC 350 DC 450 DC AC/DC AC/DC AC/DC AC/DC Gewindetülle G1/8 6mm 3100000 3100000 3100000 3100000 3100000 3100000 3100000 3100000 Dichtung G1/8 PVC-H 3300000 3300000 3300000 3300000 3300000 3300000 3300000 3300000 Schnellsteck-Verschrau- 3100182 3100182 3100182 3100182 3100182 3100182...
- Seite 65 Bauteile Bezeichnung 240 DC 280 DC 350 DC 450 DC AC/DC AC/DC AC/DC AC/DC Option Brenner- 1180214 1180214 1180214 1180214 1180214 1180214 1180214 1180214 Schlauchpakethalterung Option Kranösen 1180215 1180215 1180215 1180215 1180215 1180215 1180215 1180215 Ablagefach Option Luftfiltervorsatz 1180224 1180224 1180224 1180224 1180224...
- Seite 66 Bauteile Abb. 11: Explosionszeichnung INVERTIG.PRO COMPACT Leistungsteil rechts 240 DC – 280 AC/DC...
- Seite 67 Bauteile Abb.12 : Explosionszeichnung INVERTIG.PRO COMPACT Leistungsteil rechts 350 DC – 450 AC/DC...
- Seite 68 Bauteile Abb.13: Explosionszeichnung INVERTIG.PRO COMPACT Leistungsteil links 240 DC – 450 AC/DC...
- Seite 69 Bauteile Abb.14 : Explosionszeichnung INVERTIG.PRO COMPACT, Gehäuseaufbau 240 DC – 450 AC/DC...
- Seite 70 Bauteile Abb.15 : Explosionszeichnung INVERTIG.PRO COMPACT Wasserkühlgerät 1400W, 240 DC – 280 AC/DC...
- Seite 71 Bauteile Abb.16 : Explosionszeichnung INVERTIG.PRO COMPACT Wasserkühlgerät 2000W, 350 DC – 450 AC/DC...
- Seite 72 Bauteile Abb.17 Explosionszeichnung INVERTIG.PRO COMPACT, Wasserkühlgerät mit der Option Energiemanagement 240 DC - 450 AC/DC...
-
Seite 73: Technische Daten
Technische Daten Technische Daten 240 AC/DC 280 AC/DC 350 AC/DC 450 AC/DC Type 240 DC 280 DC 350 DC 450 DC 3 – 240 3 – 280 3 – 350 3 – 450 Einstellbereich 3 – 240 3 – 280 3 –... -
Seite 74: Index
Index INDEX Anschluss des Massekabels............................43 Anschluss des Schweißgerätes ............................. 39 Anwendungshinweise ..............................43 Arbeitsschutz ................................. 11 Aufbewahrung der Anleitung ............................12 Aufstellen und Transportieren ............................38 Bestimmungsgemäße Verwendung ..........................9 Betrieb Prüfungen vor dem Einschalten ........................... 42 DVS ....................................45 Einsatzbereiche ................................ - Seite 75 Index Qualifikation Personal..................................12 REHM-Bedienfeld ................................13 Reinigung des Geräteinneren ............................55 Restgefahren ................................. 11 Schutzgase ..................................44 Schutzgasverbrauch ..............................22 Sicherheit Gefahren bei Nichtbeachtung ........................... 11 Sicherheitshinweise ............................. 6, 10, 11 Sicherheitssymbole ................................. 6 Spaltüberbrückungen ..............................20 Stabelektroden ................................45 Störmeldungen Wasserkühlgerät ..........................
-
Seite 76: Eg-Konformitätserklärung
EG-Konformitätserklärung Für folgend bezeichnete Erzeugnisse WIG – Schutzgas - Schweißanlage INVERTIG.PRO COMPACT 240 DC / 240 AC/DC INVERTIG.PRO COMPACT 280 DC / 280 AC/DC INVERTIG.PRO COMPACT 350 DC / 350 AC/DC INVERTIG.PRO COMPACT 450 DC / 450 AC/DC wird hiermit bestätigt, dass sie den wesentlichen Schutzanforderungen entsprechen, die in...