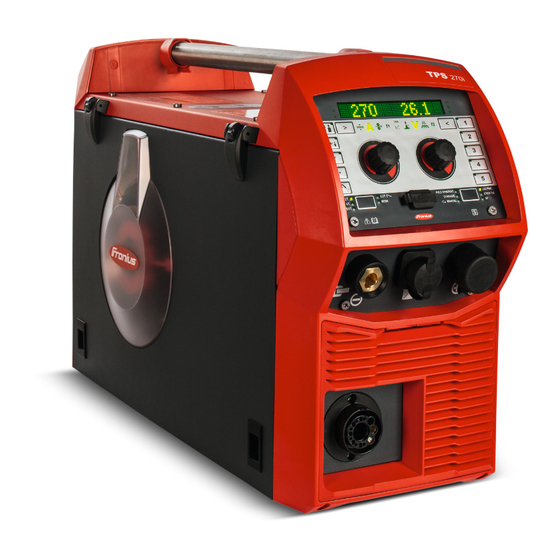
Fronius TPS 270i C Bedienungsanleitung
Mig/mag-stromquelle
Vorschau ausblenden
Andere Handbücher für TPS 270i C:
- Bedienungsanleitung (176 Seiten) ,
- Kurzanleitung (2 Seiten) ,
- Bedienungsanleitung (152 Seiten)

Verwandte Anleitungen für Fronius TPS 270i C


Inhaltszusammenfassung für Fronius TPS 270i C
- Seite 1 / Perfect Charging / Perfect Welding / Solar Energy Bedienungsanleitung TPS 270i C MIG/MAG-Stromquelle 42,0426,0206,DE 009-26032019...
-
Seite 3: Einleitung
Fronius Produkt. Die vorliegende Anleitung hilft Ihnen, sich mit diesem vertraut zu machen. Indem Sie die Anleitung sorgfältig lesen, lernen Sie die viel- fältigen Möglichkeiten Ihres Fronius Produktes kennen. Nur so können Sie seine Vorteile bestmöglich nutzen. Bitte beachten Sie auch die Sicherheitsvorschriften und sorgen Sie so für mehr Sicherheit am Einsatzort des Produktes. -
Seite 5: Inhaltsverzeichnis
Inhaltsverzeichnis Sicherheitsvorschriften..........................Erklärung Sicherheitshinweise......................Allgemeines ............................Bestimmungsgemäße Verwendung...................... Umgebungsbedingungen........................Verpflichtungen des Betreibers......................Verpflichtungen des Personals ......................Netzanschluss............................Fehlerstrom-Schutzschalter ........................Selbst- und Personenschutz ......................... Angaben zu Geräuschemissions-Werten ..................... Gefahr durch schädliche Gase und Dämpfe..................Gefahr durch Funkenflug ........................Gefahren durch Netz- und Schweißstrom..................... Vagabundierende Schweißströme...................... - Seite 6 Sonderfunktions-Parameter F1 / F2, Taste Favorit..................Sonderfunktions-Parameter F1 und F2....................Die Taste Favorit........................... Anschlüsse, Schalter und mechanische Komponenten ................Anschlüsse, Schalter und mechanische Komponenten................ Installation und Inbetriebnahme Mindestausstattung für den Schweißbetrieb ....................Allgemeines ............................MIG/MAG - Schweißen gasgekühlt....................... MIG/MAG - Schweißen wassergekühlt ....................CMT-Schweißen manuell........................
- Seite 7 Tastensperre............................116 SmartManager - Die Webseite der Stromquelle SmartManager - Die Webseite der Stromquelle ..................119 Allgemeines ............................119 Webseite der Stromquelle aufrufen ...................... 119 Passwort ändern / abmelden ........................ 119 Einstellungen ............................120 Sprachauswahl ............................. 120 Fronius ..............................120...
- Seite 8 Entsorgung............................138 Anhang Technische Daten ............................141 Erklärung des Begriffes Einschaltdauer....................141 Sonderspannung........................... 141 TPS 270i C............................142 TPS 270i C /nc............................143 TPS 270i C /MV/nc ..........................144 TPS 270i C /S/nc ..........................146 Ersatzteilliste: TPS 270i C ......................... 147...
-
Seite 9: Sicherheitsvorschriften
Sicherheitsvorschriften Erklärung Sicher- GEFAHR! heitshinweise Bezeichnet eine unmittelbar drohende Gefahr. ► Wenn sie nicht gemieden wird, sind Tod oder schwerste Verletzungen die Folge. WARNUNG! Bezeichnet eine möglicherweise gefährliche Situation. ► Wenn sie nicht gemieden wird, können Tod und schwerste Verletzungen die Folge sein. -
Seite 10: Bestimmungsgemäße Verwendung
Alle Sicherheits- und Gefahrenhinweise am Gerät in lesbarem Zustand halten nicht beschädigen nicht entfernen nicht abdecken, überkleben oder übermalen. Die Positionen der Sicherheits- und Gefahrenhinweise am Gerät, entnehmen Sie dem Ka- pitel „Allgemeines“ der Bedienungsanleitung Ihres Gerätes. Störungen, die die Sicherheit beeinträchtigen können, vor dem Einschalten des Gerätes beseitigen. -
Seite 11: Verpflichtungen Des Personals
Das sicherheitsbewusste Arbeiten des Personals ist in regelmäßigen Abständen zu über- prüfen. Verpflichtungen Alle Personen, die mit Arbeiten am Gerät beauftragt sind, verpflichten sich, vor Arbeitsbe- des Personals ginn die grundlegenden Vorschriften über Arbeitssicherheit und Unfallverhütung zu befol- diese Bedienungsanleitung, insbesondere das Kapitel „Sicherheitsvorschriften“ zu le- sen und durch ihre Unterschrift zu bestätigen, dass sie diese verstanden haben und befolgen werden. -
Seite 12: Angaben Zu Geräuschemissions-Werten
Zur Schutzbekleidung zählt unter anderem: Augen und Gesicht durch Schutzschild mit vorschriftsgemäßem Filter-einsatz vor UV- Strahlen, Hitze und Funkenflug schützen. Hinter dem Schutzschild eine vorschriftsgemäße Schutzbrille mit Seitenschutz tragen. Festes, auch bei Nässe isolierendes Schuhwerk tragen. Hände durch geeignete Handschuhe schützen (elektrisch isolierend, Hitzeschutz). Zur Verringerung der Lärmbelastung und zum Schutz vor Verletzungen Gehörschutz tragen. -
Seite 13: Gefahr Durch Funkenflug
Daher die entsprechenden Materialsicherheits-Datenblätter und Herstellerangaben zu den aufgezählten Komponenten berücksichtigen. Entzündliche Dämpfe (z.B. Lösungsmittel-Dämpfe) vom Strahlungsbereich des Lichtbo- gens fernhalten. Gefahr durch Funkenflug kann Brände und Explosionen auslösen. Funkenflug Niemals in der Nähe brennbarer Materialien schweißen. Brennbare Materialien müssen mindestens 11 Meter (36 ft. 1.07 in.) vom Lichtbogen ent- fernt sein oder mit einer geprüften Abdeckung zugedeckt werden. -
Seite 14: Vagabundierende Schweißströme
Das Gerät nur an einem Netz mit Schutzleiter und einer Steckdose mit Schutzleiter-Kon- takt betreiben. Wird das Gerät an einem Netz ohne Schutzleiter und an einer Steckdose ohne Schutzlei- ter-Kontakt betrieben, gilt dies als grob fahrlässig. Für hieraus entstandene Schäden haftet der Hersteller nicht. -
Seite 15: Emv-Maßnahmen
EMV-Maßnahmen In besonderen Fällen können trotz Einhaltung der genormten Emissions-Grenzwerte Be- einflussungen für das vorgesehene Anwendungsgebiet auftreten (z.B. wenn empfindliche Geräte am Aufstellungsort sind oder wenn der Aufstellungsort in der Nähe von Radio- oder Fernsehempfängern ist). In diesem Fall ist der Betreiber verpflichtet, angemessene Maßnahmen für die Störungs- behebung zu ergreifen. - Seite 16 Während des Betriebes Sicherstellen, dass alle Abdeckungen geschlossen und sämtliche Seitenteile ord- nungsgemäß montiert sind. Alle Abdeckungen und Seitenteile geschlossen halten. Austritt des Schweißdrahtes aus dem Schweißbrenner bedeutet ein hohes Verletzungsri- siko (Durchstechen der Hand, Verletzung von Gesicht und Augen, ...). Daher stets den Schweißbrenner vom Körper weghalten (Geräte mit Drahtvorschub) und eine geeignete Schutzbrille verwenden.
-
Seite 17: Beeinträchtigung Der Schweißergebnisse
Beeinträchtigung Für eine ordnungsgemäße und sichere Funktion des Schweißsystems sind folgende Vor- der Schweißer- gaben hinsichtlich der Schutzgas-Qualität zu erfüllen: gebnisse Feststoff-Partikelgröße < 40 μm Druck-Taupunkt < -20 °C max. Ölgehalt < 25 mg/m³ Bei Bedarf Filter verwenden! WICHTIG! Die Gefahr einer Verschmutzung besteht besonders bei Ringleitungen. Gefahr durch Schutzgas-Flaschen enthalten unter Druck stehendes Gas und können bei Beschädigung Schutzgas-Fla-... -
Seite 18: Sicherheitsmaßnahmen Am Aufstellort Und Beim Transport
Sicherheitsmaß- Ein umstürzendes Gerät kann Lebensgefahr bedeuten! Das Gerät auf ebenem, festem Un- nahmen am Auf- tergrund standsicher aufstellen stellort und beim Ein Neigungswinkel von maximal 10° ist zulässig. Transport In feuer- und explosionsgefährdeten Räumen gelten besondere Vorschriften entsprechende nationale und internationale Bestimmungen beachten. Durch innerbetriebliche Anweisungen und Kontrollen sicherstellen, dass die Umgebung des Arbeitsplatzes stets sauber und übersichtlich ist. -
Seite 19: Inbetriebnahme, Wartung Und Instandsetzung
Kommt es bei Verwendung anderer Systemkomponenten oder anderer Kühlmittel zu Schäden, haftet der Hersteller hierfür nicht und sämtliche Gewährleistungsansprüche er- löschen. Cooling Liquid FCL 10/20 ist nicht entzündlich. Das ethanolbasierende Kühlmittel ist unter bestimmten Voraussetzungen entzündlich. Das Kühlmittel nur in geschlossenen Original- Gebinden transportieren und von Zündquellen fernhalten Ausgedientes Kühlmittel den nationalen und internationalen Vorschriften entsprechend fachgerecht entsorgen. -
Seite 20: Sicherheitskennzeichnung
Elektromagnetischen Verträglichkeits-Richtlinie (z.B. relevante Produkt- normen der Normenreihe EN 60 974). Fronius International GmbH erklärt, dass das Gerät der Richtlinie 2014/53/EU entspricht. Der vollständige Text der EU-Konformitätserklärung ist unter der folgenden Internet-Ad- resse verfügbar: http://www.fronius.com Mit dem CSA-Prüfzeichen gekennzeichnete Geräte erfüllen die Anforderungen der rele- vanten Normen für Kanada und USA. -
Seite 21: Allgemeine Informationen
Allgemeine Informationen... -
Seite 23: Allgemeines
Modulares Design und einfache Möglich- keit zur Systemerweiterung gewährleisten eine hohe Flexibilität. Durch diese kompakte Bauweise eignet sich die TPS 270i C vor allem für den mobi- len Einsatz. Die Stromquelle lässt sich an jede spezifi- sche Gegebenheit anpassen. Funktionsprinzip Die zentrale Steuer- und Regelungseinheit der Stromquellen ist mit einem digitalen Signal- prozessor gekoppelt. -
Seite 24: Warnhinweise Am Gerät
Warnhinweise am An Stromquellen mit dem CSA-Prüfzeichen für den Einsatz im nordamerikanischen Raum Gerät (USA und Canada) befinden sich Warnhinweise und Sicherheitssymbole. Diese Warnhin- weise und Sicherheitssymbole dürfen weder entfernt noch übermalt werden. Die Hinweise und Symbole warnen vor Fehlbedienung, woraus schwerwiegende Personen- und Sach- schäden resultieren können. - Seite 25 Ausgediente Geräte nicht in den Hausmüll geben, sondern entsprechend den Sicherheitsvorschriften entsorgen. Hände, Haare, Kleidungsstücke und Werkzeuge von beweglichen Teilen fern- halten, wie zum Beispiel: Zahnräder Vorschubrollen Drahtspulen und Schweißdrähten Nicht in rotierende Zahnräder des Drahtantriebes oder in rotierende Antriebstei- le greifen.
-
Seite 26: Beschreibung Der Warnhinweise Am Gerät
Beschreibung der Bei bestimmten Geräte-Ausführungen sind Warnhinweise am Gerät angebracht. Warnhinweise am Gerät Die Anordnung der Symbole kann variieren. Warnung! Aufpassen! Die Symbole stellen mögliche Gefahren dar. Antriebsrollen können Finger verletzen. Schweißdraht und Antriebsteile stehen während des Betriebs unter Schweißspan- nung. - Seite 27 Schweißfunken können eine Explosion oder einen Brand verursachen. Brennbare Materialien vom Schweißprozess fernhalten. Nicht in der Nähe von brennbaren Materialien schweißen. Schweißfunken können einen Brand verursachen. Feuerlöscher bereit halten. Ge- gebenenfalls eine Aufsichtsperson bereit halten, die den Feuerlöscher bedienen kann. Nicht an Fässern oder geschlossenen Behältern schweißen.
-
Seite 28: Welding Packages, Schweiß-Kennlinien, Schweißverfahren Und Prozesse
Welding Packages, Schweiß-Kennlinien, Schweiß- verfahren und Prozesse Allgemeines Um unterschiedlichste Materialien effektiv verarbeiten zu können, stehen an den TPSi- Stromquellen verschiedene Welding Packages, Schweiß-Kennlinien, Schweißverfahren und Prozesse zur Verfügung. Schweiß-Kennli- Je nach Schweißprozess und Schutzgas-Kombination stehen bei der Auswahl des Zu- nien satzmaterials verschiedene Prozess-optimierte Schweiß-Kennlinien zur Verfügung. -
Seite 29: Schweiß-Kennlinien
Kennzeich- Verfahren Besondere Eigenschaften nung mix ** zusätzlich erforderlich: Welding Packages Pulse und PMC Kennlinien mit einem Prozesswechsel zwischen Impuls- und Kurzlichtbogen Speziell für das Steignaht-Schweißen mit zyklischem Wechsel einer heißen und kalten, stützenden Prozes- sphase. zusätzlich erforderlich: CMT Antriebseinheit WF 60i Robacta Drive CMT Welding Packages Pulse, Standard und CMT Kennlinien mit einem Prozesswechsel zwischen Impuls- und CMT-Prozess, wobei der CMT-Prozess mit einer... -
Seite 30: Kurzbeschreibung Des Mig/Mag Puls-Synergic Schweißens
Kurzbeschrei- MIG/MAG Puls-Synergic bung des MIG/ MAG Puls-Syner- Das MIG/MAG Puls-Synergic Schweißen ist ein Impulslichtbogen-Prozess mit gesteuer- gic Schweißens tem Werkstoff-Übergang. Dabei wird in der Grundstrom-Phase die Energiezufuhr soweit reduziert, dass der Lichtbo- gen gerade noch stabil brennt und die Werkstück-Oberfläche vorgewärmt wird. In der Puls- strom-Phase sorgt ein exakt dosierter Stromimpuls für die gezielte Ablöse eines Schweißmaterial-Tropfens. -
Seite 31: Kurzbeschreibung Des Cmt-Prozesses
Kurzbeschrei- CMT = Cold Metal Transfer bung des CMT- Prozesses Für den CMT-Prozess ist eine spezielle CMT-Antriebseinheit erforderlich. Die reversierende Drahtbewegung beim CMT-Prozess ergibt eine Tropfenablöse mit ver- besserten Kurzlichtbogen-Eigenschaften. Die Vorteile des CMT-Prozesses sind geringer Wärmeeintrag verringerte Spritzerbildung Emissionsreduktion hohe Prozessstabilität Der CMT-Prozess eignet sich für: Verbindungsschweißen, Auftragsschweißen, und Löten speziell mit hohen Anforde-... -
Seite 32: Systemkomponenten
OPT/i TPS C Polwender OPT/i TPS C SpeedNet Connector ein zweiter SpeedNet-Anschluss als Option Wird an der Stromquellen-Rückseite montiert. OPT/i TPS 270i C ext. Sensor OPT/i TPS 270i C PushPull OPT/i TPS 270i C TIG OPT/i TPS 270i C Ethernet OPT/i Synergic Lines Option zum Freischalten aller verfügbaren Spezialkennlinien der TPSi-Stromquellen;... -
Seite 33: Bedienelemente, Anschlüsse Und Mechanische Komponenten
Bedienelemente, Anschlüsse und mechanische Komponenten... -
Seite 35: Bedienpanel
Bedienpanel Allgemeines Die für das Schweißen notwendigen Parameter lassen sich einfach mittels Einstellrad an- wählen und verändern. Die Parameter werden während der Schweißung am Display angezeigt. Auf Grund der Synergic-Funktion werden bei einer einzelnen Parameteränderung auch andere Parameter miteingestellt. HINWEIS! Auf Grund von Firmware-Updates können Funktionen an Ihrem Gerät verfügbar sein, die in dieser Bedienungsanleitung nicht beschrieben sind oder umgekehrt. -
Seite 36: Anzeige Übergangs-Lichtbogen
Funktion Anzeige Prozessregelungs-Parameter für die Schweißverfahren LSC und PMC Anzeige Einbrandstabilisator leuchtet, wenn der Einbrandstabilisator aktiviert ist Anzeige Lichtbogen-Längenstabilisator leuchtet, wenn der Lichtbogen-Längenstabilisator aktiviert ist Linke Parameterauswahl Bei ausgewähltem Parameter leuchtet die entsprechende Anzeige. Durch Drücken der Taste können folgende Parameter ausgewählt werden: Materialstärke * in mm oder inch Schweißstrom *... - Seite 37 Funktion Rechte Parameterauswahl Bei ausgewähltem Parameter leuchtet die entsprechende Anzeige. Durch Drücken der Taste können folgende Parameter ausgewählt werden: Lichtbogen-Längenkorrektur zur Korrektur der Lichtbogen-Länge Schweißsspannung * in V Vor Schweißbeginn wird automatisch ein Richtwert angezeigt, der sich aus den programmierten Parametern ergibt. Während des Schweißvorganges wird der aktuelle Istwert angezeigt.
-
Seite 38: Funktion (9) Auswahl Schweißverfahren
Funktion Auswahl Schweißverfahren Bei ausgewähltem Schweißverfahren leuchtet die entsprechende LED. Durch Drücken der Taste können folgende Schweißverfahren ausgewählt wer- den: PULS SYNERGIC (MIG/MAG Puls-Synergic Schweißen) SYNERGIC (MIG/MAG Standard-Synergic Schweißen) MANUAL (MIG/MAG Standard-Manuell Schweißen) LSC/PMC (LSC = Low Spatter Control, PMC = Pulse Multi Control) Je nach freigeschaltetem Funktionspaket STICK/TIG (Stabelektroden-Schweißen / WIG-Schweißen) CMT / SP (CMT Schweißen / Sonderprogramme) -
Seite 39: Anzeigen Von Parameter-Klartexten
Anzeigen von Pa- Für jedes am Display angezeigte Parameter-Kürzel kann mit Hilfe des linken Einstellrades rameter-Klartex- auch der entsprechende Klartext angezeigt werden. Beispiel: Parameter oder Eintrag aus dem Setup-Menü wurde mit dem rechten Einstellrad angewählt, die LED am rechten Einstellrad leuchtet. linkes Einstellrad drücken Der Klartext des Parameters wird angezeigt, die LED am linken Einstellrad leuchtet. -
Seite 40: Sonderfunktions-Parameter F1 / F2, Taste Favorit
Sonderfunktions-Parameter F1 / F2, Taste Favorit Sonderfunktions- Sonderfunktions-Parameter F1 und F2 festlegen Parameter F1 und I-S [%] ~ 3 sec. ~ 3 sec. Beispiel: F1 wird mit dem ausgewählten Parameter I-S belegt Im Setup-Menü den gewünschten Parameter auswählen Weitere Informationen zum Setup-Menü ab Seite Um F1 oder F2 mit dem ausgewählten Parameter zu belegen, Taste Parameteraus- wahl für ca. -
Seite 41: Die Taste Favorit
Zuerst wird der hinterlegte Parameter angezeigt, anschließend wird der aktuell eingestellte Wert des Parameters angezeigt. Wert des Parameters durch Drehen des Einstellrades verändern: F1 ... linkes Einstellrad F2 ... rechtes Einstellrad Sonderfunktions-Parameter F1 und F2 löschen > 5 sec. > 5 sec. Taste Parameterauswahl für mindestens 5 Sekunden drücken: F1 ... -
Seite 42: Favorit Löschen
Im Setup-Menü den gewünschten Parameter oder den gewünschten übergeordneten Ordner auswählen Weitere Informationen zum Setup-Menü ab Seite Um die Taste Favorit mit dem ausgewählten Parameter oder Ordner zu belegen, Tas- te Favorit für ca. 3 Sekunden drücken Hinter dem Parameter oder dem Ordner wird und ein Häkchen angezeigt: Der ausgewählte Parameter oder Ordner ist nun unter der Taste Favorit hinterlegt. - Seite 43 Die Taste Favorit kann auch im Setup-Menü belegt werden (Seite 111).
-
Seite 44: Anschlüsse, Schalter Und Mechanische Komponenten
Anschlüsse, Schalter und mechanische Komponen- Anschlüsse, Schalter und me- chanische Kom- ponenten (11) (10) Vorderseite Rückseite (12) (13) Seitenansicht Funktion Bedienpanel mit Display zur Bedienung der Stromquelle (+) Strombuchse mit Bajonettverschluss Blindabdeckung vorgesehen für den TMC-Anschluss der Option TIG Anschluss Schweißbrenner zum Anschließen des Schweißbrenners (-) Strombuchse mit Bajonettverschluss dient zum:... - Seite 45 Funktion Blindabdeckung / Anschluss SpeedNet Connector (Option) / externer Sen- sor (Option) (10) Netzkabel mit Zugentlastung (11) Netzschalter zum Ein- und Ausschalten der Stromquelle (12) Drahtspulen-Aufnahme mit Bremse zur Aufnahme genormter Drahtspulen bis max. 19 kg (41.89 lb.) und einem Durchmesser von max.
-
Seite 47: Installation Und Inbetriebnahme
Installation und Inbetriebnahme... -
Seite 49: Mindestausstattung Für Den Schweißbetrieb
Mindestausstattung für den Schweißbetrieb Allgemeines Je nach Schweißverfahren ist eine bestimmte Mindestausstattung erforderlich, um mit der Stromquelle zu arbeiten. Im Anschluss werden die Schweißverfahren und die entsprechende Mindestausstattung für den Schweißbetrieb beschrieben. MIG/MAG - Stromquelle Schweißen Massekabel gasgekühlt MIG/MAG-Schweißbrenner, gasgekühlt Schutzgas-Versorgung Drahtelektrode MIG/MAG -... -
Seite 50: Vor Installation Und Inbetriebnahme
Vor Installation und Inbetriebnahme Sicherheit WARNUNG! Fehlbedienung kann schwerwiegende Personen- und Sachschäden verursachen. ► Beschriebene Funktionen erst anwenden, wenn diese Bedienungsanleitung vollstän- dig gelesen und verstanden wurde. ► Beschriebene Funktionen erst anwenden, wenn sämtliche Bedienungsanleitungen der Systemkomponenten, insbesondere Sicherheitsvorschriften vollständig gelesen und verstanden wurden! Bestimmungsge- Die Stromquelle ist ausschließlich zum MIG/MAG-, Stabelektroden- und WIG-Schweißen... -
Seite 51: Generatorbetrieb
HINWEIS! Nicht ausreichend dimensionierte Elektroinstallation kann zu schwerwiegenden Sachschäden führen. Die Netzzuleitung sowie deren Absicherung ist entsprechend der vorhandenen Stromver- sorgung auszulegen. Es gelten die Technischen Daten auf dem Leistungsschild. Generatorbetrieb Die Stromquelle ist generatortauglich. Für die Dimensionierung der notwendigen Generatorleistung ist die maximale Scheinleis- tung S der Stromquelle erforderlich. -
Seite 52: Netzkabel Anschließen
Netzkabel anschließen Allgemeines Falls kein Netzkabel angeschlossen ist, muss vor der Inbetriebnahme ein der Anschluss- Spannung entsprechendes Netzkabel montiert werden. An den TPS 270i C Stromquellen sind Zugentlastungen für folgende Kabelquerschnitte montiert: Stromquelle Kabel-Außendurchmesser TPS 270i C /nc 14 - 16 mm... - Seite 53 6 x TX25 5 x TX25 Anzugsmoment = 1,2 Nm WICHTIG! Beim Anschließen des Kabels am Schalter beachten: Leiter nahe beim Schalter verlegen Leiter-Länge nicht unnötig lang bemessen bei kleinen Kabeldurchmessern den mitgelieferten Schutzschlauch über dem Kabel anbringen und gemeinsam in die Zugentlastung einführen Anzugsmoment = 1,2 Nm Anzugsmoment = 1,2 Nm...
- Seite 54 5 x TX25, Anzugsmoment = 3 Nm 6 x TX25, Anzugsmoment = 3 Nm...
-
Seite 55: Inbetriebnahme
Inbetriebnahme Sicherheit WARNUNG! Ein elektrischer Schlag kann tödlich sein. Ist die Stromquelle während der Installation am Netz angesteckt, besteht die Gefahr schwerwiegender Personen- und Sachschäden. ► Sämtliche Arbeiten am Gerät nur durchführen, wenn der Netzschalter der Stromquelle in Stellung - O - geschaltet ist. ►... -
Seite 56: Masseverbindung Herstellen
Masseverbin- Massekabel in die (-) Strombuchse dung herstellen einstecken Massekabel verriegeln Mit dem anderen Ende des Masseka- bels Verbindung zum Werkstück her- stellen Massekabel anschließen Schweißbrenner Vor dem Anschließen des Schweißbrenners überprüfen, dass sämtliche Kabel, Lei- anschließen tungen und Schlauchpakete unbeschädigt und korrekt isoliert sind. Drahtvorschub-Abdeckung öffnen... -
Seite 57: Vorschubrollen Einsetzen / Wechseln
Vorschubrollen Um eine optimale Förderung der Drahtelektrode zu gewährleisten, müssen die Vorschu- einsetzen / wech- brollen dem zu verschweißenden Drahtdurchmesser sowie der Drahtlegierung angepasst seln sein. HINWEIS! Nur der Drahtelelektrode entsprechende Vorschubrollen verwenden. Eine Übersicht der verfügbaren Vorschubrollen und deren Einsatzmöglichkeiten befindet sich bei den Ersatzteillisten. -
Seite 58: Drahtspule Einsetzen
Drahtspule ein- VORSICHT! setzen Verletzungsgefahr durch Federwirkung der aufgespulten Drahtelektrode. ► Beim Einsetzen von Drahtspule das Ende der Drahtelektrode gut festhalten, um Ver- letzungen durch zurückschnellende Drahtelektrode zu vermeiden. VORSICHT! Verletzungsgefahr durch herabfallende Drahtspule. ► Fester Sitz von Drahtspule auf der Aufnahme Drahtspule ist sicherzustellen. VORSICHT! Gefahr von Personenschäden und Funktionsbeeinträchtigung durch herabfallende Drahtspule bei seitenverkehrt aufgesetztem Sicherungsring. -
Seite 59: Korbspule Einsetzen
Korbspule einset- VORSICHT! Verletzungsgefahr durch Federwirkung der aufgespulten Drahtelektrode. ► Beim Einsetzen von Korbspule das Ende der Drahtelektrode gut festhalten, um Verlet- zungen durch zurückschnellende Drahtelektrode zu vermeiden. VORSICHT! Verletzungsgefahr durch herabfallende Korbspule. ► Fester Sitz von Korbspule mit Korbspulen-Adapter auf der Aufnahme Drahtspule ist si- cherzustellen. -
Seite 60: Drahtelektrode Einlaufen Lassen
Drahtelektrode VORSICHT! einlaufen lassen Verletzungsgefahr durch Federwirkung der aufgespulten Drahtelektrode. Um Verletzungen durch zurückschnellende Drahtelektrode zu vermeiden: ► Beim Einschieben der Drahtelektrode in den 4-Rollenantrieb das Ende der Drahtelek- trode gut festhalten. VORSICHT! Beschädigungsgefahr des Schweißbrenners durch scharfkantiges Ende der Drah- telektrode. -
Seite 61: Anpressdruck Einstellen
Anpressdruck HINWEIS! einstellen Anpressdruck so einstellen, dass die Drahtelektrode nicht deformiert wird, jedoch ein einwandfreier Drahttransport gewährleistet ist. Anpressdruck U-Nut Rollen Richtwerte Stahl 4 - 5 CrNi 4 - 5 Fülldraht-Elektroden 2 - 3... -
Seite 62: Bremse Einstellen
Bremse einstellen HINWEIS! Nach Loslassen der Brennertaste soll die Drahtspule nicht nachlaufen. Gegebenenfalls Bremse nachjustieren. STOP STOP Aufbau der Brem- WARNUNG! Gefahr durch fehlerhafte Montage. Schwerwiegende Personen- und Sach- schäden können die Folge sein. ► Bremse nicht zerlegen. ► Wartungs- und Servicearbeiten an der Bremse nur von geschultem Fachper- sonal durchführen lassen. -
Seite 63: R/L-Abgleich Durchführen
R/L-Abgleich WICHTIG! Für optimale Schweißergebnisse empfiehlt der Hersteller bei der Erstinbetrieb- durchführen nahme und bei jeder Veränderung am Schweißsystem einen R/L-Abgleich durchzuführen. -
Seite 65: Schweißbetrieb
Schweißbetrieb... -
Seite 67: Mig/Mag-Betriebsarten
MIG/MAG-Betriebsarten Allgemeines WARNUNG! Fehlbedienung kann schwerwiegende Personen- und Sachschäden verursachen. ► Beschriebene Funktionen erst anwenden, wenn diese Bedienungsanleitung vollstän- dig gelesen und verstanden wurde. ► Beschriebene Funktionen erst anwenden, wenn sämtliche Bedienungsanleitungen der Systemkomponenten, insbesondere Sicherheitsvorschriften vollständig gelesen und verstanden wurden! Die Angaben über Einstellung, Stellbereich und Maßeinheiten der verfügbaren Parameter dem Setup-Menü... -
Seite 68: 2-Takt Betrieb
Detailierte Erklärung zu den Parametern im Kapitel Prozessparameter 2-Takt Betrieb Die Betriebsart „2-Takt Betrieb“ eignet sich für Heftarbeiten Kurze Schweißnähte Automaten- und Roboterbetrieb 4-Takt Betrieb Die Betriebsart „4-Takt Betrieb“ eignet sich für längere Schweißnähte. Sonder 4-Takt Be- Die Betriebsart „Sonder 4-Takt Betrieb“ eig- trieb net sich besonders für das Schweißen von Aluminium-Werkstoffen. -
Seite 69: Mig/Mag- Und Cmt-Schweißen
MIG/MAG- und CMT-Schweißen Sicherheit WARNUNG! Fehlbedienung kann schwerwiegende Personen- und Sachschäden verursachen. ► Beschriebene Funktionen erst anwenden, wenn diese Bedienungsanleitung vollstän- dig gelesen und verstanden wurde. ► Beschriebene Funktionen erst anwenden, wenn sämtliche Bedienungsanleitungen der Systemkomponenten, insbesondere Sicherheitsvorschriften vollständig gelesen und verstanden wurden! WARNUNG! Ein elektrischer Schlag kann tödlich sein. -
Seite 70: Aktuell Eingestelltes Zusatzmaterial Abfragen
Aktuell eingestell- tes Zusatzmateri- al abfragen Taste Zusatzmaterial-Info drücken Die LED an der Taste leuchtet, am Display wird das aktuell eingestellte Zusatzmaterial an- gezeigt: Rechtes Einstellrad drehen Am Display wird der aktuell eingestellte Drahtdurchmesser angezeigt: Rechtes Einstellrad drehen Am Display wird das aktuell eingestellte Schutzgas angezeigt: Rechtes Einstellrad drehen Am Display wird die aktuell eingestellte Kennlinie angezeigt: Taste Zusatzmaterial-Info drücken... - Seite 71 Rechtes Einstellrad drücken Das erste verfügbare Zusatzmaterial wird angezeigt: Durch Drehen des rechten Einstellrades das gewünschte Zusatzmaterial auswählen Rechtes Einstellrad drücken Am Display wird „Durchmesser?“ angezeigt: * Rechtes Einstellrad drücken Der erste verfügbare Drahtdurchmesser wird angezeigt: Durch Drehen des rechten Einstellrades den gewünschten Drahtdurchmesser aus- wählen Rechtes Einstellrad drücken Am Display wird „Gas?“...
-
Seite 72: Schweißparameter Einstellen
Das eingestellte Zusatzmaterial wird gespeichert. Durch Drehen des rechten Einstellrades kann über die Auswahlmöglichkeit „zu- rück“ der vorangegangene Punkt aufgerufen werden. 22.8 5O.O Schweißparame- ter einstellen Taste so oft drücken, bis der ge- Falls erforderlich: wünschte Schweißparameter leuch- Taste so oft drücken, bis der ge- wünschte Schweißparameter leuch- Materialstärke Lichtbogen-Längenkorrektur... -
Seite 73: Mig/Mag- Oder Cmt-Schweißen
MIG/MAG- oder VORSICHT! CMT-Schweißen Gefahr von Personen- und Sachschäden durch elektrischen Schlag und austreten- de Drahtelektrode. Beim Drücken der Brennertaste ► Schweißbrenner von Gesicht und Körper weghalten ► Schweißbrenner nicht auf Personen richten ► darauf achten, dass die Drahtelektrode keine elektrisch leitenden oder geerdeten Teile berührt (z.B. -
Seite 74: Mig/Mag- Und Cmt-Schweißparameter
MIG/MAG- und CMT-Schweißparameter Schweißparame- Für das MIG/MAG Puls-Synergic Schweißen, das CMT-Schweißen und für das PMC ter für das MIG/ Schweißen können folgende Schweißparameter eingestellt und angezeigt werden: MAG Puls-Syner- gic Schweißen, mit dem linken Einstellrad für das CMT- Schweißen und Materialstärke das PMC Schwei- ßen... -
Seite 75: Schweißparameter Für Das Mig/Mag Standard-Synergic Schweißen Und Das Lsc Schweißen
mit dem rechten Einstellrad Lichtbogenlängenkorrektur zur Korrektur der Lichtbogen-Länge; Einstellbereich -10 - +10 Werkseinstellung kürzere Lichtbogen-Länge neutrale Lichtbogen-Länge längere Lichtbogen-Länge Schweißspannung Einheit Einstellbereich abhängig vom ausgewählten Schweißverfahren und Schweiß- programm Vor Schweißbeginn wird automatisch ein Richtwert angezeigt, der sich aus den program- mierten Parametern ergibt. - Seite 76 Schweißstrom Einheit Einstellbereich abhängig vom ausgewählten Schweißverfahren und Schweiß- programm Vor Schweißbeginn wird automatisch ein Richtwert angezeigt, der sich aus den program- mierten Parametern ergibt. Während des Schweißvorganges wird der aktuelle Istwert an- gezeigt. Drahtgeschwindigkeit zum Einstellen eines härteren und stabileren Lichtbogens Einheit m/min ipm.
-
Seite 77: Schweißparameter Für Das Mig/Mag Standard-Manuell Schweißen
Vor Schweißbeginn wird automatisch ein Richtwert angezeigt, der sich aus den program- mierten Parametern ergibt. Während des Schweißvorganges wird der aktuelle Istwert an- gezeigt. Puls-/Dynamikkorrektur zur Beeinflussung der Kurzschluss-Dynamik im Moment des Tropfenüberganges Einstellbereich -10 - +10 Werkseinstellung härterer und stabilerer Lichtbogen neutraler Lichtbogen weicher und spritzerarmer Lichtbogen Sonderfunktion... -
Seite 78: Erklärung Der Fußnoten
Sonderfunktion kann mit jedem beliebigen Parameter belegt werden (siehe Seite 40) Die Funktion kann ausgewählt werden, wenn ein Parameter hinterlegt wurde. Erklärung der Synergic-Parameter Fußnoten Wird ein Synergic-Parameter geändert, werden auf Grund der Synergic-Funktion auch alle anderen Synergic-Parameter automatisch miteingestellt. Der tatsächliche Einstellbereich ist von der verwendeten Stromquelle und vom ver- wendeten Drahtvorschub sowie vom ausgewählten Schweißprogramm abhängig. -
Seite 79: Easyjob Betrieb
EasyJob Betrieb Allgemeines Die 5 EasyJob-Tasten ermöglichen ein schnelles Speichern von max. 5 Arbeitspunkten. Gespeichert werden dabei die aktuellen schweißrelevanten Einstellungen. EasyJob Betrieb ~ 3 sec. < 3 sec. > 5 sec. EasyJob-Arbeitspunkte speichern Zum Speichern der aktuellen Schweiß-Einstellungen eine der EasyJob-Tasten für ca. 3 Sekunden drücken Am Display wird „Job“, die Tastennummer und ein Häkchen angezeigt, die LED der EasyJob-Taste leuchtet., z.B.:... - Seite 80 Nach gesamt ca. 5 Sekunden erlischt die LED an der EasyJob-Taste, am Display wird „Job“, die Tastennummer und X angezeigt, z.B.: Der EasyJob-Arbeitspunkt wurde gelöscht.
-
Seite 81: Wig-Schweißen
WIG-Schweißen Sicherheit WARNUNG! Fehlbedienung kann schwerwiegende Personen- und Sachschäden verursachen. ► Beschriebene Funktionen erst anwenden, wenn diese Bedienungsanleitung vollstän- dig gelesen und verstanden wurde. ► Beschriebene Funktionen erst anwenden, wenn sämtliche Bedienungsanleitungen der Systemkomponenten, insbesondere Sicherheitsvorschriften vollständig gelesen und verstanden wurden! WARNUNG! Ein elektrischer Schlag kann tödlich sein. -
Seite 82: Lichtbogen Zünden
Taste „Schweißverfahren“ so oft drücken, bis die LED des Schweißverfahrens STICK/ TIG leuchtet und am Display „TIG“ angezeigt wird. Nach kurzer Zeit wird am Display der aktuell eingestellte Schweißstrom angezeigt, die An- zeige für den Schweißstrom leuchtet. Die Schweißspannung wird mit einer Verzögerung von 3 s auf die Schweißbuchse ge- schaltet. -
Seite 83: Schweißvorgang Beenden
Lichtbogen zün- Die Zündung des Lichtbogens erfolgt durch Berühren des Werkstückes mit der Wolfra- melektrode. Gasdüse an der Zündstelle aufsetzen, sodass zwi- schen Spitze der Wolframelektrode und Werkstück 2-3 mm oder 0.08 - 0.12 in. Abstand bestehen Gasdüse aufsetzen Schweißbrenner langsam aufrichten, bis die Wolfra- melektrode das Werkstück berührt Zünden durch Werkstückberührung Schweißbrenner anheben und in Normallage... -
Seite 84: Stabelektroden-Schweißen
Stabelektroden-Schweißen Sicherheit WARNUNG! Fehlbedienung kann schwerwiegende Personen- und Sachschäden verursachen. ► Beschriebene Funktionen erst anwenden, wenn diese Bedienungsanleitung vollstän- dig gelesen und verstanden wurde. ► Beschriebene Funktionen erst anwenden, wenn sämtliche Bedienungsanleitungen der Systemkomponenten, insbesondere Sicherheitsvorschriften vollständig gelesen und verstanden wurden! WARNUNG! Ein elektrischer Schlag kann tödlich sein. - Seite 85 WICHTIG! Für optimale Schweißergebnisse empfiehlt der Hersteller bei der Erstinbetrieb- nahme und bei jeder Veränderung am Schweißsystem einen R/L-Abgleich durchzuführen. STICK Taste „Schweißverfahren“ so oft drücken, bis die LED des Schweißverfahrens STICK/ TIG leuchtet und am Display „STICK“ angezeigt wird. Nach kurzer Zeit wird am Display der aktuell eingestellte Schweißstrom sowie die aktuell eingestellte Dynamik angezeigt, die Anzeigen für Schweißstrom und Dynamik leuchten.
-
Seite 86: Schweißparameter Für Das Stabelektroden-Schweißen
Schweißparame- Für das Stabelektroden-Schweißen können folgende Schweißparameter eingestellt und ter für das Stabe- angezeigt werden: lektroden- Schweißen mit dem linken Einstellrad Hauptstrom Einheit Einstellbereich abhängig von der vorhandenen Stromquelle Vor Schweißbeginn wird automatisch ein Richtwert angezeigt, der sich aus den program- mierten Parametern ergibt. -
Seite 87: Setup Einstellungen
Setup Einstellungen... -
Seite 89: Setup-Menü - Übersicht
Setup-Menü - Übersicht In das Setup- Menü ein-/aus- steigen Zum Einsteigen in das Setup-Menü die Tasten Schweißverfahren und Betriebsart gleichzeitig drücken Am Display wird „Prozessparameter“ angezeigt. Zum Aussteigen aus dem Setup-Menü die Tasten Schweißverfahren und Betriebsart gleichzeitig drücken... -
Seite 90: Setup-Menü - Übersicht
Setup-Menü - Übersicht Prozessparam. Einstellungen Language xx Start / Ende Anzeige System zurück Gas-Setup Prozess-R. Komponenten STICK Einheit CLS [s] Norm Synchropuls UIBS Web-PWreset Prozess-Mix F1/F2 Param. Informationen R/L Abgleich Favorit iJob xx < zurück System Daten S4T-Guntrigger < zurück <... -
Seite 91: Prozessparameter
Prozessparameter Prozessparame- Für den Schweißstart und das Schweißende können folgende Prozessparameter einge- ter für Schweiß- stellt und angezeigt werden: start / Schweißende Startstrom zur Einstellung des Startstromes beim MIG/MAG-Schweißen (z.B. bei Schweiß-Start Alu- minium) Einheit % (vom Schweißstrom) Einstellbereich 0 - 200 Werkseinstellung Start Lichtbogenlängenkorrektur zur Korrektur der Lichtbogen-Länge bei Schweißstart... - Seite 92 Endstrom zur Einstellung des Endkraterstroms (Endstrom), um einen Wärmestau am Schweißende zu verhindern und den Endkrater bei Aluminium aufzufüllen Einheit % (vom Schweißstrom) Einstellbereich 0 - 200 Werkseinstellung End Lichtbogenlängenkorrektur zur Korrektur der Lichtbogen-Länge bei Schweißende Einheit % (von der Schweißspannung) Einstellbereich -10 - +10 Werkseinstellung...
-
Seite 93: Prozessparameter Für Gas-Setup
Drahtrückzug zum Einstellen des Drahtrückzug-Wertes (= Kombinationswert aus Draht-Rückbewe- gung und einer Zeit) Der Drahtrückzug ist von der Ausstattung des Schweißbrenners abhängig. Einheit Einstellbereich 0,0 - 10,0 Werkseinstellung Zündstrom (manuell) zum Einstellen des Zündstromes beim MIG/MAG Standard-Manuell Schweißen Einheit Einstellbereich 100 - 450 Werkseinstellung W-r (man.) -
Seite 94: Einbrandstabilisator
Einbrandstabili- Der Einbrandstabilisator dient zur Einstellung der max. zulässigen Drahtgeschwindig- sator keits-Änderung, um bei variablem Stickout den Schweißstrom und damit den Einbrand stabil oder konstant zu halten. Der Parameter Einbrandstabilisator steht nur zur Verfügung, wenn an der Stromquelle die Option WP PMC (Welding Process Puls Multi Control) oder die Option WP LSC (Wel- ding Process Low Spatter Control) freigeschaltet ist. - Seite 95 Einbrandstabilisator = n m/min (aktiviert) I [A] [m/min] t [s] < s Die Vorgabe eines Werts für den Einbrandstabilisator bewirkt bei einer Stickout-Ände- rung (s ==> s ) eine konstante Lichtbogenlänge ohne große Stromänderungen. Die Einbrandtiefe (x ) bleibt annähernd gleich und stabil. Einbrandstabilisator = 0,5 m/min (aktiviert) I [A] [m/min]...
-
Seite 96: Lichtbogenlängen Stabilisator
Lichtbogenlän- Lichtbogenlängen Stabilisator gen Stabilisator Der Lichtbogenlängen Stabilisator erzwingt über eine Kurzschlussregelung kurze, schweißtechnisch vorteilhafte Lichtbögen und hält diese auch bei variablem Stickout oder bei äußeren Störungen stabil. Der Parameter Lichtbogenlängen Stabilisator steht nur zur Verfügung, wenn an der Stromquelle die Option WP PMC (Welding Process Puls Multi Control) freigeschaltet ist. Einheit - (Einwirkung des Stabilisators) Einstellbereich... -
Seite 97: Kombination Von Einbrandstabilisator Und Lichtbogenlängen Stabilisator
Lichtbogenlängen Stabilisator bei Nahtform- und Positionsänderung Lichtbogenlängen Stabilisator nicht aktiviert Nahtform- oder Schweißpositions-Wech- sel können das Schweißergebnis negativ beeinflussen Lichtbogenlängen Stabilisator aktiviert Da Anzahl und Dauer der Kurzschlüsse geregelt werden, bleiben die Eigenschaf- ten des Lichtbogens bei Nahtform- oder Schweißpositions-Wechsel gleich. I ... -
Seite 98: Prozessparameter Für Überwachung Und Komponenten
Prozessparame- Für die Systemkomponenten einer Schweißanlage können folgende Prozessparameter ter für Überwa- eingestellt und angezeigt werden: chung und Komponenten Kühlgerät Betriebsart zur Einstellung, ob ein Kühlgerät aus- oder eingeschaltet oder automatisch betrieben werden soll Einstellbereich eco / auto / on / off (abhängig vom Kühlgerät) Werkseinstellung auto Filterzeit-Strömungswächter... -
Seite 99: Prozessparameter Für Elektrode Setup
Prozessparame- Für das Stabelektroden-Schweißen können folgende Prozessparameter einge- ter für Elektrode stellt und angezeigt werden:: Setup Startstrom zur Einstellung des Startstromes Einheit Einstellbereich 0 - 200 Werkseinstellung Startstromzeit zur Einstellung der Zeit, wie lange der Startstrom aktiv sein soll Einheit Einstellbereich 0,0 - 2,0 Werkseinstellung... - Seite 100 0,1 - 20,0 A/V Mittels Parameter „0,1 - 20“ kann eine fallende Kennlinie (fallende Kennlinie mit (5) eingestellt werden. Der Einstellbereich erstreckt sich einstellbarer Neigung) von 0,1 A / V (sehr steil) bis 20 A / V (sehr flach). Die Einstellung einer flachen Kennlinie (5) ist nur für Cellu- lose-Elektroden empfehlenswert.
-
Seite 101: Prozessparameter Für Wig Setup
Anti-Stick zum Aktivieren / Deaktivieren der Funktion Anti-Stick Einheit Einstellbereich off / on Werkseinstellung Bei kürzer werdendem Lichtbogen kann die Schweißspannung soweit absinken, dass die Stabelektrode zum Festkleben neigt. Außerdem kann es zu einem Ausglühen der Stabe- lektrode kommen. Ein Ausglühen wird durch die Funktion Anti-Stick verhindert. Beginnt die Stabelektrode festzukleben, schaltet die Stromquelle den Schweißstrom nach 1,5 Sekunden ab. - Seite 102 Beim Beenden des Schweißvorganges erfolgt nach einer deutlichen Erhöhung der Licht- bogen-Länge eine automatische Abschaltung des Schweißstromes. Dadurch wird ver- hindert, dass der Lichtbogen beim Abheben des WIG Gasschieber-Schweißbrenners unnötig in die Länge gezogen werden muss. Ablauf: Schweißen Am Ende des Schweißens, Schweißbrenner kurz anheben Der Lichtbogen wird deutlich verlängert.
-
Seite 103: Prozessparameter Für Synchropuls
Prozessparame- Für das Synchropuls Schweißen können folgende Prozessparameter eingestellt werden: ter für Synchro- puls Syn-Puls Synchropuls zur Aktivierung / Deaktivierung von Synchropuls Einheit Einstellbereich off / on Werkseinstellung Drahtvorschub zur Einstellung der mittleren Drahtgeschwindigkeit und somit der Schweißleistung bei Synchropuls Einheit m/min (ipm) Einstellbereich... - Seite 104 kurzer Lichtbogen unkorrigierte Lichtbogen-Länge längerer Lichtbogen Al-l Lichtbogen-Korrektur low zur Korrektur der Lichtbogenlänge bei Synchropuls im unteren Arbeitspunkt (= mittlere Drahgeschwindigkeit minus Drahtvorschub-Hub) Einheit Einstellbereich -10,0 - +10,0 Werkseinstellung kurzer Lichtbogen unkorrigierte Lichtbogen-Länge längerer Lichtbogen [m/min] 1 / F 25 % 75 % t [s] Bsp.
-
Seite 105: Prozessparameter Für Prozess-Mix
Prozessparame- Für Mischprozesse können unter Prozess Mix folgende Prozessparameter eingestellt wer- ter für Prozess- den: PMC mix I [A] [m/min] t [ms] Mischprozess zwischen PMC und LSC Schweißprozess. Auf eine heiße PMC Prozessphase folgt zyklisch eine kalte LSC Prozessphase. PMC mix drive I [A] [m/min] t [ms]... - Seite 106 Drahtgeschwindigkeit wird von den Schweißparametern übernommen Einheit m/min (ipm) Einstellbereich 1,0 - 25,0 (40 - 985) Der Wert für die Drahtgeschwindigkeit kann auch bei den Prozess Mix Parametern vor- gegeben oder verändert werden. Lichtbogenlängen-Korrektur wird von den Schweißparametern übernommen Einstellbereich -10,0 - +10,0 Der Wert für die Lichtbogenlängen-Korrektur kann auch bei den Prozess Mix Parametern vorgegeben oder verändert werden.
-
Seite 107: R/L-Abgleich
Lptc Untere Leistungs-Dauer-Korrektur zur Einstellung der Dauer der kalten Prozessphase bei einem Mischprozess Einstellbereich -10,0 - +10,0 Werkseinstellung Mit der Oberen- und Unteren- Leistungsdauer-Korrektur wird das Verhältnis zwischen heißer und kalter Prozessphase eingestellt. Eine Erhöhung der Unteren Leistungsdauer-Korrektur bewirkt eine Reduzierung der Pro- zessfrequenz und eine längere LSC Prozessphase. - Seite 108 Sichere Masseverbindung herstellen WICHTIG! Der Kontakt zwischen Masseklemme und Werkstück muss auf gereinigter Werkstück-Oberfläche erfolgen. Rechtes Einstellrad drücken (oder Brennertaste drücken) Am Display wird „Düse entfern.“ angezeigt. Gasdüse am Schweißbrenner entfernen Rechtes Einstellrad drücken (oder Brennertaste drücken) Am Display wird „Brenn. aufsetz.“ angezeigt. Kontaktrohr des Schweißbrenners satt auf die Werkstückoberfläche setzen Brennertaste drücken (oder das rechte Einstellrad drücken)
-
Seite 109: Einstellungen
Einstellungen Allgemeines HINWEIS! Auf Grund von Firmware-Aktualisierungen können Funktionen an Ihrem Gerät ver- fügbar sein, die in dieser Bedienungsanleitung nicht beschrieben sind oder umge- kehrt. Zudem können sich einzelne Abbildungen geringfügig von den Bedienelementen an Ihrem Gerät unterscheiden. Die Funktionsweise dieser Bedienelemente ist jedoch identisch. WARNUNG! Fehlbedienung kann schwerwiegende Personen- und Sachschäden verursachen. -
Seite 110: Normen Einstellen
Normen einstel- Setup-Menü / Einstellungen / Anzeige / Norm auswählen Rechtes Einstellrad drücken Die erste der verfügbaren Normen wird angezeigt. Durch Drehen des rechten Einstellrades die gewünschte Norm auswählen: Bezeichnung des Zusatzmaterials nach europäischen Normen (z.B. AlMg 5, CuSi3, Steel, etc.) Bezeichnung des Zusatzmaterials entsprechend Normen des American Welding Standard (z.B. -
Seite 111: Taste Favorit Via Setup-Menü Festlegen
Taste Favorit via Setup-Menü / Einstellungen / Anzeige / Favorit auswählen Setup-Menü fest- Rechtes Einstellrad drücken legen Die Liste von übergeordneten Ordnern und Parametern wird angezeigt. Ist aktuell ein Parameter oder Ordner unter der Taste Favorit hinterlegt, wird dieser mit am Ende des Display gekennzeichnet. -
Seite 112: Innenraum-Beleuchtung Einstellen
aktuelle Lichtbogenenergie in kJ In der Lichtbogenenergie wird die Lichtbogenleistung summiert und die Wärmemenge der zuletzt geschweißten Naht errechnet. Bei bekannter Schweißnaht-Länge kann die elektrische Streckenenergie berechnet wer- den: E = IE / L elektrische Streckenenergie in kJ/cm Lichtbogenenergie in kJ Länge der Schweißnaht in cm Die Lichtbogenenergie wird vorzugsweise beim manuellen Schweißen verwendet. -
Seite 113: Werkseinstellungen Herstellen
Werkseinstellun- Setup-Menü / Einstellungen / System / FAC auswählen gen herstellen Rechtes Einstellrad drücken Durch Drehen des rechten Einstellrades Ja auswählen, um die Stromquelle auf Werk- seinstellung zurückzusetzen Rechtes Einstellrad drücken Die Prozessparameter- und die Maschinenvoreinstellungs-Werte werden sofort und ohne weitere Abfrage auf Werkseinstellung zurückgesetzt. -
Seite 114: Sonder-4-Takt Betrieb Guntrigger Einstellen
Am Jobmaster Schweißbrenner können nun folgende Punkte eingestellt und ausgeführt werden: Betriebsart Synchropuls Gastest Sonder-4-Takt Setup-Menü / Einstellungen / System / S4T-Guntrigger auswählen Betrieb Guntrig- Rechtes Einstellrad drücken ger einstellen Durch Drehen des rechten Einstellrades die Funktion aktivieren oder deaktivieren: Standard ... -
Seite 115: Sprache Einstellen
Sprache einstellen Sprache einstel- In das Setup-Menü einsteigen Language auswählen Rechtes Einstellrad drücken Das Sprachkürzel der aktuell eingestellten Sprache wird am Display hervorgehoben dar- gestellt. Durch Drehen des rechten Einstellrades die gewünschte Sprache auswählen Folgende Sprachen können ausgewählt werden: tschechisch niederländisch deutsch norwegisch... -
Seite 116: Tastensperre
Tastensperre Tastensperre Tastensperre aktivieren Taste Schweißverfahren und Taste linke Parameterauswahl gleichzeitig drücken Alternativ können auch die Tasten Betriebsart und rechte Parameterauswahl ge- drückt werden. Am Display wird das Schlüsselsymbol und ein Häkchen angezeigt: Folgende Funktionen sind gesperrt: Folgende Funktionen sind möglich: die Funktion der Einstellräder die Taste Zusatzmaterial-Info die Auswahl des Zusatzmaterials... -
Seite 117: Smartmanager - Die Webseite Der Stromquelle
SmartManager - Die Webseite der Stromquelle... -
Seite 119: Smartmanager - Die Webseite Der Stromquelle
SmartManager - Die Webseite der Stromquelle Allgemeines Die Stromquellen verfügen mit dem SmartManager über eine eigene Webseite. Sobald die Stromquelle mittels Netzwerk-Kabel mit einem Computer verbunden ist oder in einem Netzwerk integriert ist, kann der SmartManager der Stromquelle über die IP-Adres- se der Stromquelle aufgerufen werden. -
Seite 120: Einstellungen
Durch Klicken auf das Sprachkürzel werden die für den SmartManager ver- fügbaren Sprachen angezeigt. Die aktuell eingestellte Sprache ist weiß hinterlegt. Zum Ändern der Sprache die gewünschte Sprache anklicken. Fronius Ein Klick auf das Fronius-Logo öffnet die Homepage von Fronius: www.fronius.com... -
Seite 121: Übersicht
Übersicht Übersicht Im Eintrag Übersicht werden Komponenten und Optionen der Schweißanlage mit allen dazu verfügbaren Informationen angezeigt, z.B. Firmware-Version, Artikelnummer, Seri- ennummer, Produktionsdatum, etc. Alle Gruppen er- Durch Anklicken der Schaltfläche „alle Gruppen erweitern“ werden zu den einzelnen Sys- weitern / Alle temkomponenten weitere Details angezeigt. -
Seite 122: Update
Um die Stromquelle neu zu starten, „Ja“ klicken Die Stromquelle startet neu, das Display wird für kurze Zeit dunkel. Am Display der Stromquelle wird während des Neustartes das Fronius-Logo ange- zeigt. Nach erfolgreichem Update wird eine Bestätigung und die aktuelle Firmware-Version angezeigt. -
Seite 123: Fronius Weldconnect
Fronius Weld- Im Eintrag Update kann auch die mobile Anwendung Fronius WeldConnect aufgerufen Connect werden. Fronius WeldConnect unterstützt Schweißer, Konstrukteure und Arbeitsplaner bei der Abschätzung von diversen Schweißparametern. Fronius WeldConnect Fronius WeldConnect steht wie folgt zur Verfügung: WeldConnect online (Direkt-Link) als App für Android... -
Seite 124: Screenshot
Screenshot Screenshot Im Eintrag Screenshot kann jederzeit ein digitales Abbild des Stromquellen-Displays er- stellt werden, unabhängig von Navigation oder eingestellten Werten. „Screenshot erstellen“ klicken, um einen Display-Screenshots zu erstellen Der Screenshot mit den aktuell am Display angezeigten Einstellungen wird erstellt. Je nach verwendetem Browser stehen unterschiedliche Funktionen zum Speichern des Screenshots zur Verfügung, die Anzeige kann variieren. -
Seite 125: Sichern & Wiederherstellen
Sichern & Wiederherstellen Allgemeines Im Eintrag Sichern & Wiederherstellen können sämtliche Daten des Schweißsystems als Backup abgespeichert werden (z.B. aktuel- le Parameter-Einstellungen, Jobs, Benutzerkennlinien, Voreinstellungen, etc.), vorhandene Backups wieder im Schweißsystem abgespeichert werden Daten für eine automatische Sicherung eingestellt werden. Sichern &... -
Seite 126: Automatische Sicherung
Automatische Si- Daten für die automatische Sicherung eingeben cherung Intervalleinstellungen Intervall: täglich / wöchentlich / monatlich um: Uhrzeit (hh:mm) Sicherungsziel Protokoll: SFTB / SMB Server, Port, Speicherort, Domain/Benutzer, Passwort Proxy Einstellungen Server, Port, Benutzer, Passwort Änderungen speichern Automatische Sicherung auslösen... -
Seite 127: Funktionspakete
Funktionspakete Funktionspakete Im Eintrag Funktionspakete können die an der Stromquelle vorhandenen Funktionspake- te, Spezialkennlinien, Optionen, etc. angezeigt werden. Ebenso können neue Funktionspakete eingespielt werden. Welding Packa- Unter Welding Packages werden die an der Stromquelle vorhandenen Welding Packages mit den jeweiligen Artikelnummern angezeigt, z.B.: WP Standard (MIG/MAG Standard-Synergic Schweißen) WP Pulse (MIG/MAG Puls-Synergic Schweißen) WP LSC (Low Spatter Control, spritzerarmer Kurzlichtbogen-Prozess) -
Seite 128: Job-Daten
Job-Daten Job-Daten Sofern an der Stromquelle die Option OPT/i Jobs vorhanden ist, können im Eintrag Job- Daten bestehende Jobs des Schweißsystems angesehen werden, * bestehende Jobs des Schweißsystems optimiert werden, extern abgespeicherte Jobs auf das Schweißsystem übertragen werden, bestehende Jobs des Schweißsystems als PDF * oder als CSV-Datei exportiert wer- den. -
Seite 129: Job(S) Exportieren Als
Als Unterstützung beim Job editieren lassen sich weitere Jobs durch Anklicken von „Job hinzufügen“ der Auflistung mit den angezeigten Daten einfach hinzufügen. Neuen Job anlegen „Neuen Job anlegen“ anklicken Job-Daten eingeben Zum Übernehmen des neuen Jobs „OK“ klicken Job(s) exportie- Unter Jobübersicht und Job editieren können bestehende Jobs des Schweißsystems als ren als ... -
Seite 130: Kennlinienübersicht
Kennlinienübersicht Kennlinienüber- Im Eintrag Kennlinienübersicht können sicht im Schweißsystem verfügbare Kennlinien angezeigt werden: (Schaltfläche Verfügbare Kennlinien). im Schweißsystem mögliche Kennlinien angezeigt werden: (Schaltfläche Mögliche Kennlinien). Die angezeigten Kennlinien können jeweils gesucht, sortiert und gefiltert werden. Zu den Kennlinien werden folgende Informationen angezeigt: Status ersetzt durch Material... -
Seite 131: Fehlerbehebung Und Wartung
Fehlerbehebung und Wartung... -
Seite 133: Fehlerdiagnose, Fehlerbehebung
Fehlerdiagnose, Fehlerbehebung Allgemeines Die Stromquellen sind mit einem intelligenten Sicherheitssystem ausgestattet, bei dem na- hezu zur Gänze auf Schmelzsicherungen verzichtet wurde. Nach Beseitigung einer mög- lichen Störung kann die Stromquelle wieder ordnungsgemäß betrieben werden. Mögliche Störungen, Warnhinweise oder Statusmeldungen werden in Form von Dialogen als Klartext-Anzeigen am Display angezeigt. - Seite 134 kein Schweißstrom Netzschalter eingeschaltet, Übertemperatur wird angezeigt Ursache: Überlastung, Einschaltdauer überschritten Behebung: Einschaltdauer berücksichtigen Ursache: Thermo-Sicherheitsautomatik hat abgeschaltet Behebung: Abkühlphase abwarten; Stromquelle schaltet nach kurzer Zeit selbständig wieder ein Ursache: Kühlluft-Versorgung eingeschränkt Behebung: Zugänglichkeit der Kühlluft-Kanäle gewährleisten Ursache: Lüfter in der Stromquelle defekt Behebung: Lüfter wechseln (Servicedienst) kein Schweißstrom...
- Seite 135 schlechte Schweißeigenschaften Ursache: falsche Schweißparameter Behebung: Einstellungen überprüfen Ursache: Masseverbindung schlecht Behebung: guten Kontakt zum Werkstück herstellen Ursache: kein oder zu wenig Schutzgas Behebung: Druckminderer, Gasschlauch, Gas-Magnetventil, Schweiß- brenner-Gasanschluss, etc. überprüfen Ursache: Schweißbrenner undicht Behebung: Schweißbrenner wechseln Ursache: falsches oder ausgeschliffenes Kontaktrohr Behebung: Kontaktrohr wechseln Ursache:...
- Seite 136 Schweißbrenner wird sehr heiß Ursache: Schweißbrenner zu schwach dimensioniert Behebung: Einschaltdauer und Belastungsgrenzen beachten Ursache: nur bei wassergekühlten Anlagen: Kühlmittel-Durchfluss zu ge- ring Behebung: Kühlmittel-Füllstand, Kühlmittel-Durchflussmenge, Kühlmittel- Verschmutzung, etc. kontrollieren...
-
Seite 137: Pflege, Wartung Und Entsorgung
Pflege, Wartung und Entsorgung Allgemeines Die Stromquelle benötigt unter normalen Betriebsbedingungen nur ein Minimum an Pflege und Wartung. Das Beachten einiger Punkte ist jedoch unerlässlich, um die Schweißanlage über Jahre hinweg einsatzbereit zu halten. Sicherheit WARNUNG! Ein elektrischer Schlag kann tödlich sein. Vor Öffnen des Gerätes ►... -
Seite 138: Firmware Aktualisieren
WICHTIG! Für das Aktualisieren der Firmware ist ein PC oder Laptop erforderlich, zu dem sieren via Ethernet eine Verbindung zur Stromquelle hergestellt werden muss. Aktuelle Firmware organisieren (z.B. vom Fronius DownloadCenter) Dateiformat: official_TPSi_X.X.X-XXXX.ffw Ethernet-Verbindung zwischen PC / Laptop und Stromquelle herstellen SmartManager der Stromquelle aufrufen (siehe Seite 119) Firmware auf die Stromquelle übertragen (siehe Seite 122) -
Seite 139: Anhang
Anhang... -
Seite 141: Technische Daten
Technische Daten Erklärung des Be- Die Einschaltdauer (ED) ist der Zeitraum eines 10-Minuten-Zyklus, in dem das Gerät mit griffes Einschalt- der angegebenen Leistung betrieben werden darf, ohne zu überhitzen. dauer HINWEIS! Die am Leistungsschild angeführten Werte für die ED beziehen sich auf eine Umge- bungstemperatur von 40°C. -
Seite 142: Tps 270I C
0,8 - 1,6 mm / 0,03 - 0,06 in. Drahtspulen-Durchmesser max. 300 mm / max. 11,8 in. Drahtspulen-Gewicht max. 19,0 kg / max. 41,9 lb. Die Drahtvorschub-Einheit der TPS 270i C ist in der Stromquelle integriert. Schnittstelle zum öffentlichen Stromnetz mit 230 / 400 V und 50 Hz... -
Seite 143: Tps 270I C /Nc
0,8 - 1,6 mm / 0,03 - 0,06 in. Drahtspulen-Durchmesser max. 300 mm / max. 11,8 in. Drahtspulen-Gewicht max. 19,0 kg / max. 41,9 lb. Die Drahtvorschub-Einheit der TPS 270i C ist in der Stromquelle integriert. Schnittstelle zum öffentlichen Stromnetz mit 230 / 400 V und 50 Hz... -
Seite 144: Tps 270I C /Mv/Nc
TPS 270i C /MV/nc Netzspannung (U 200 V 230 V Max. Effektiv-Primärstrom (I 16,9 A 15,1 A 1eff Max. Primärstrom (I 26,5 A 23,7 A 1max Netzabsicherung 35 A träge Netzspannung (U 380 V 400 V 460 V Max. Effektiv-Primärstrom (I... - Seite 145 0,03 - 0,06 in. Drahtspulen-Durchmesser max. 300 mm max. 11,8 in. Drahtspulen-Gewicht max. 19,0 kg max. 41,9 lb. Die Drahtvorschub-Einheit der TPS 270i C ist in der Stromquelle integriert. Schnittstelle zum öffentlichen Stromnetz mit 230 / 400 V und 50 Hz...
-
Seite 146: Tps 270I C /S/Nc
Drahtantrieb 4-Rollen Antrieb Drahtdurchmesser 0,8 - 1,6 mm / 0,03 - 0,06 in. Drahtspulen-Durchmesser max. 300 mm / max. 11,8 in. Drahtspulen-Gewicht max. 19,0 kg / max. 41,9 lb. Die Drahtvorschub-Einheit der TPS 270i C ist in der Stromquelle integriert. -
Seite 147: Ersatzteilliste: Tps 270I C
Ersatzteilliste: TPS 270i C TPS 270i C PULSE /4R/FSC 4,075,170 TPS 270i C PULSE /4R/FSC/nc 4,075,170,800 TPS 270i C PULSE /4R/FSC/MV/nc 4,075,170,830 TPS 270i C PULSE /4R/FSC/S/nc 4,075,170,970... - Seite 149 Connectors FSC = Fronius system connection TW = Tweco connection E = Euro connection F++ = Fronius connection...
- Seite 150 motor plate alu 4R s - compact t o r t o r (8x)
- Seite 152 FRONIUS INTERNATIONAL GMBH Vorchdorfer Straße 40, A-4643 Pettenbach, Austria E-Mail: sales@fronius.com www.fronius.com Under www.fronius.com/contact you will find the addresses of all Fronius Sales & Service Partners and locations...